好楼梯不只看曲线,
也看曲线背后的工艺节点
「全钢」「满焊」「用了厚钢板」都不能单独证明一套楼梯长期稳定。 真正决定耐用性的是工序:锈除到什么程度、漆喷在哪一步、偏差在哪一环修掉。 这一页把车间里的七道工序摊开写清楚。
车间七道工序,一道都不省
顺序是有原因的:卷板排在折弯之后,因为弧形段的半径要先把板卷出来才能与其它的构件对位;试装放在抛丸除锈之前,是因为试装过程中的调整需要重新处理表面;底漆放在最后,是因为它必须喷在已经完全处理干净的表面上。
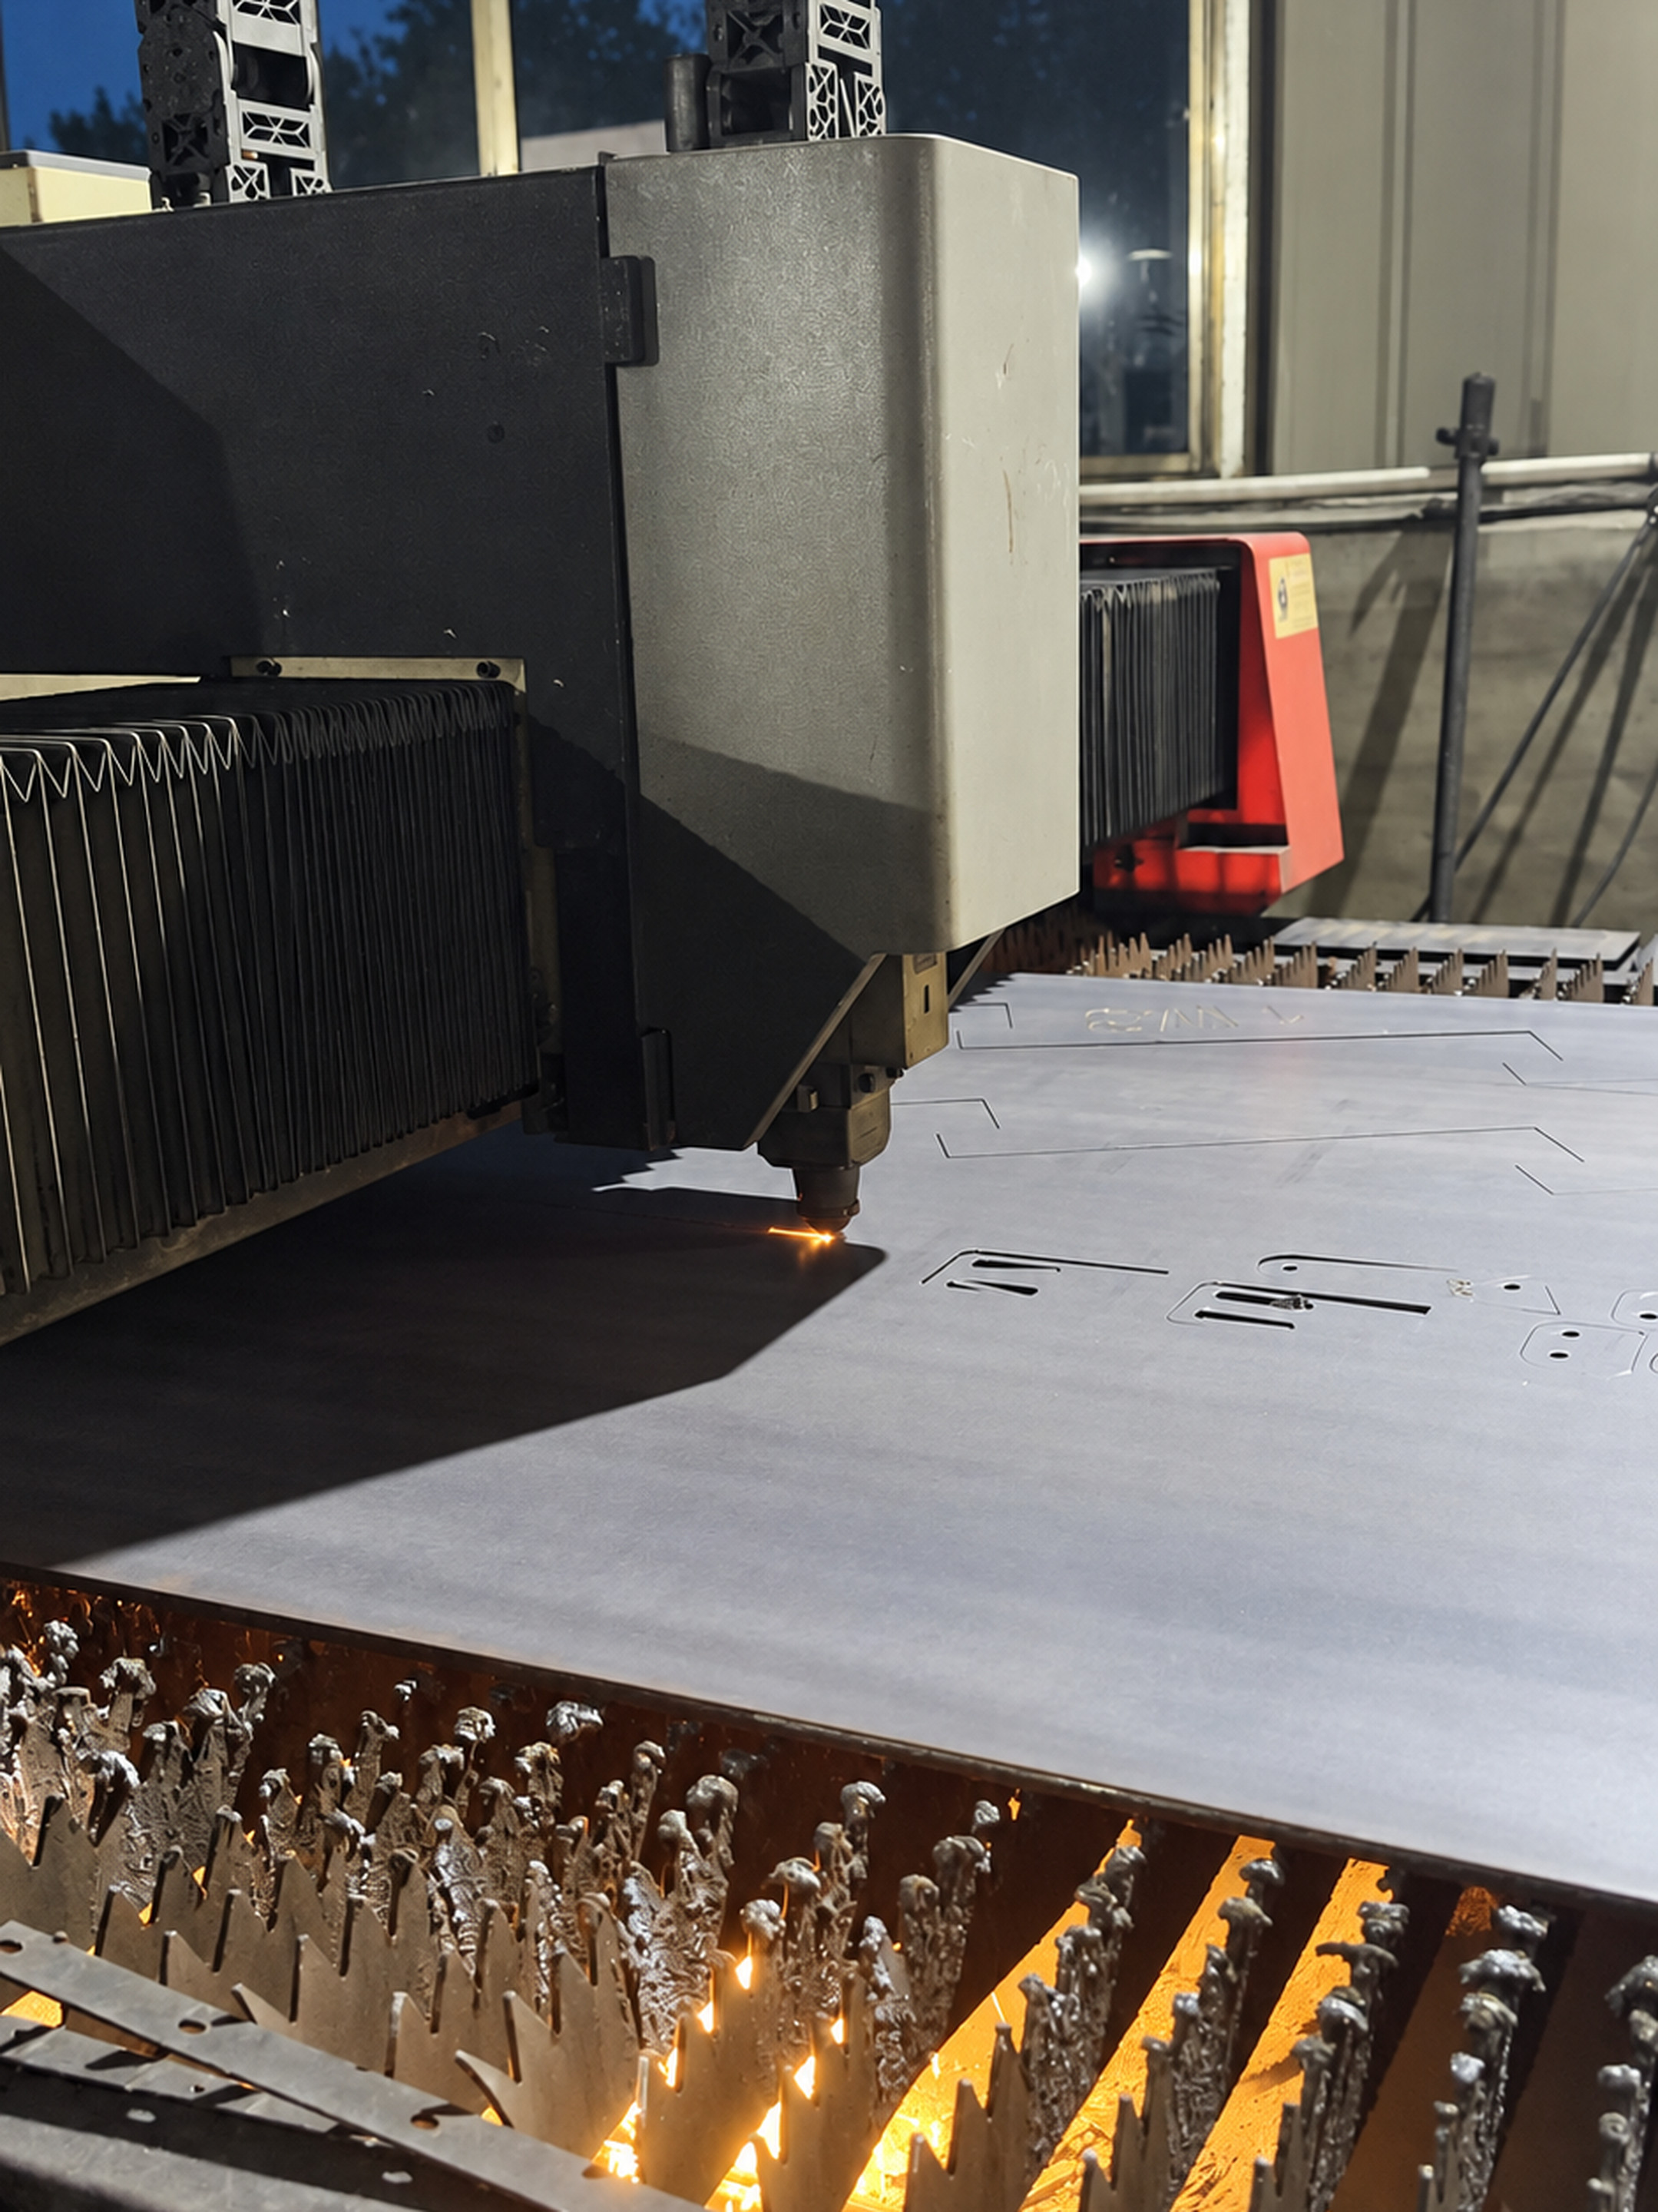
激光切割机按深化图纸下料。切好的件直接落在床身上,熔渣从锯齿板缝里漏下去。 01激光切割
板材按深化图纸下料。切割精度决定后续组对的累积误差,所以这一步的参数与排版在开工前就核对过。
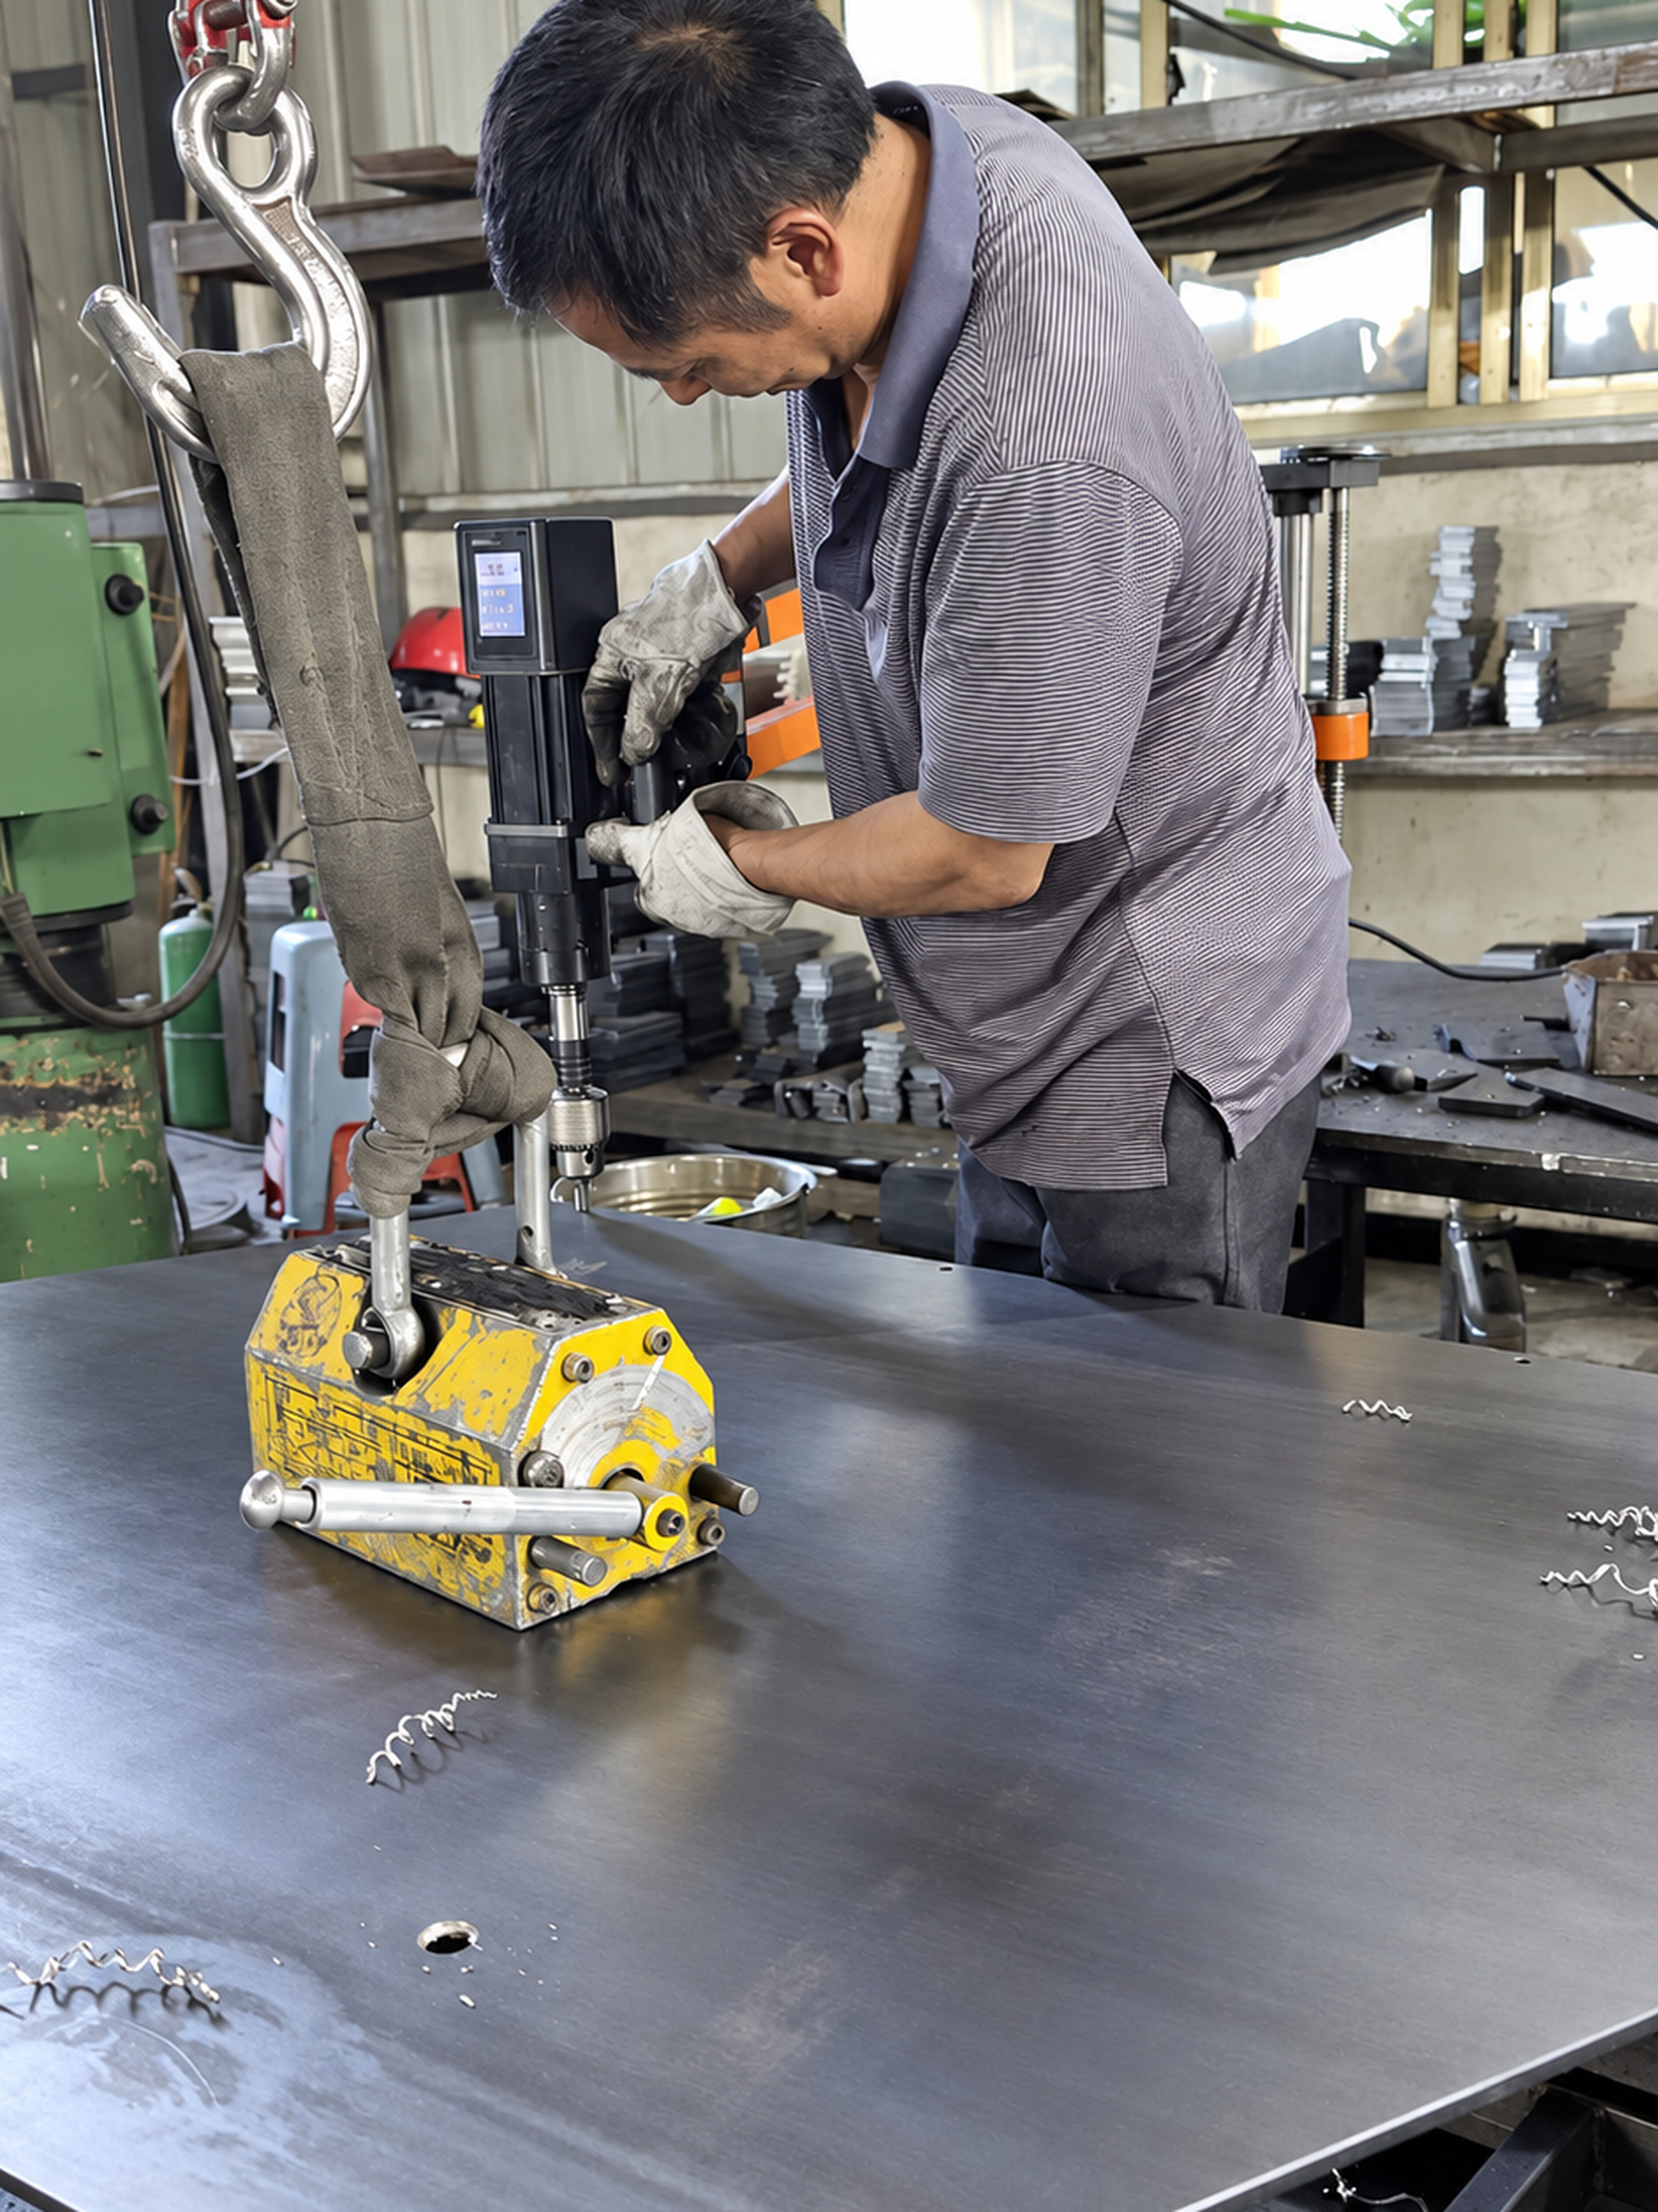
按构件图钻孔:磁力钻吸在钢板上定位,板上已经钻好的孔和铁屑就是这一步的现场。 02钻孔折弯
按构件图钻孔、折弯成型。折弯角度与回弹量按材质和板厚预先设定,成型后逐件复核。
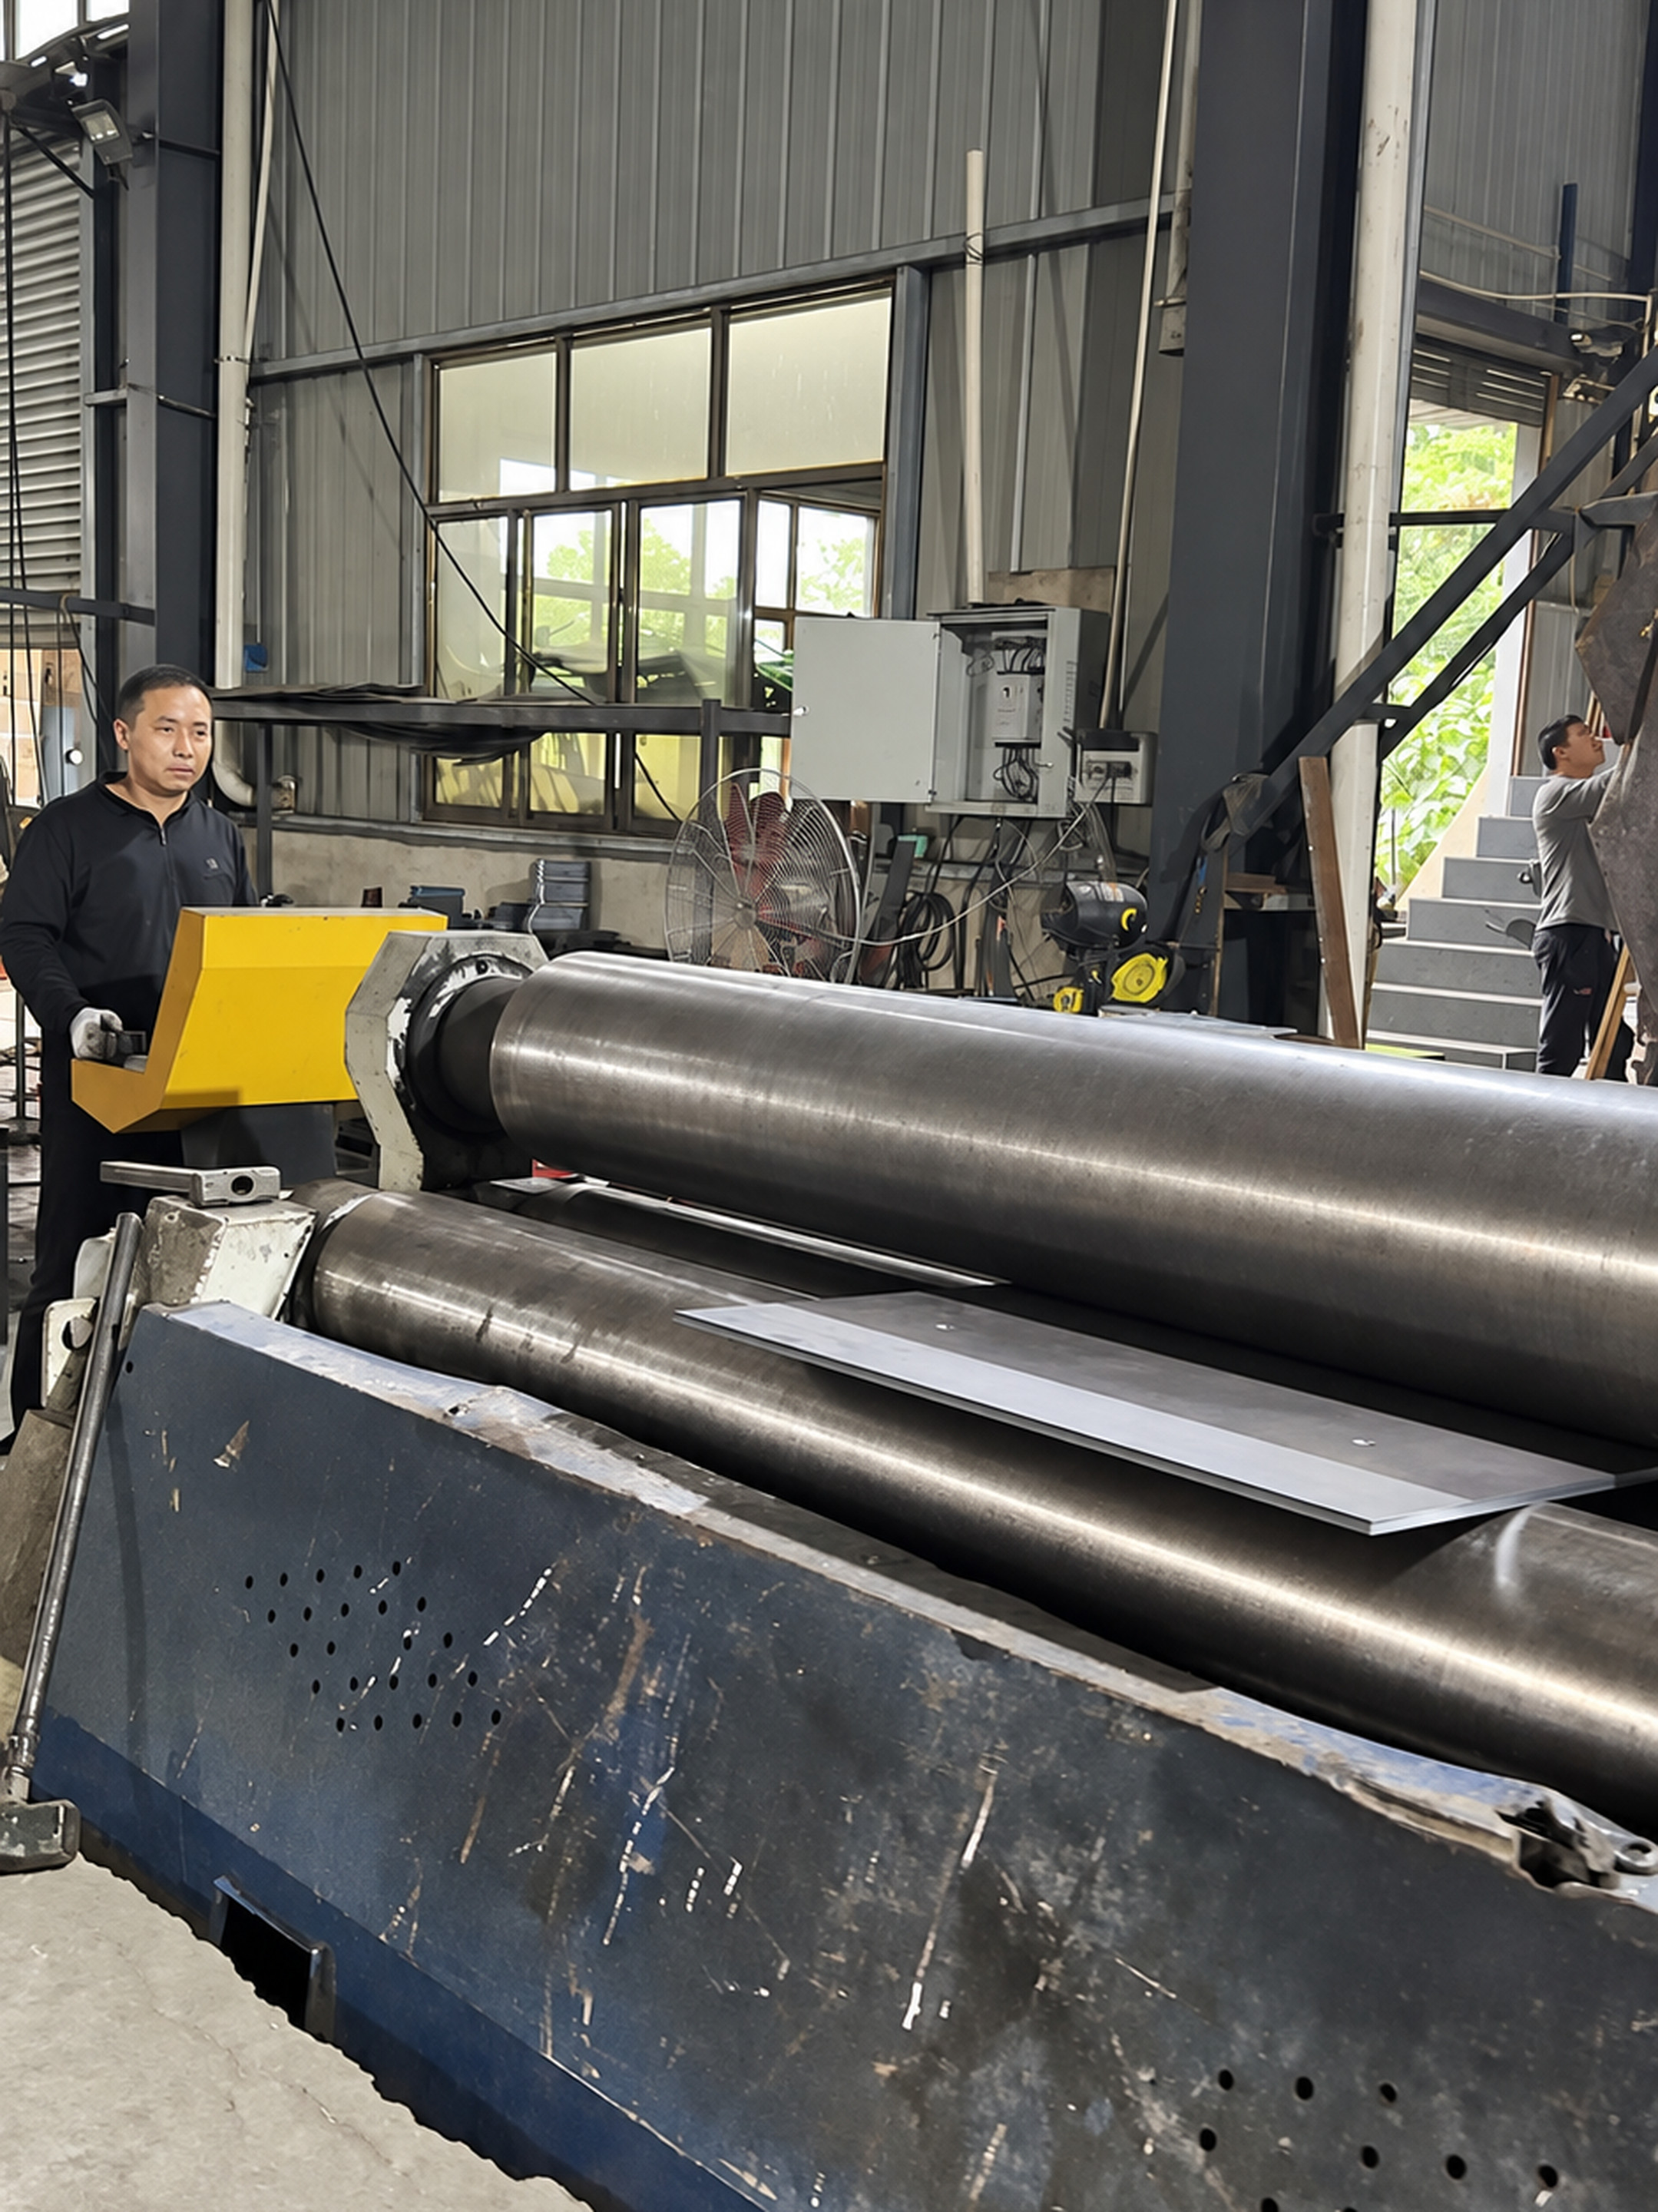
四轮卷板机把钢板卷成设计半径的弧。弧度用样板逐段核对。 03卷板成型
弧形与螺旋段的钢板按设计半径卷出来,用四轮卷板机成型,弧度用样板逐段核对。卷得准不准,直接决定弧形梯试装时能不能合上。
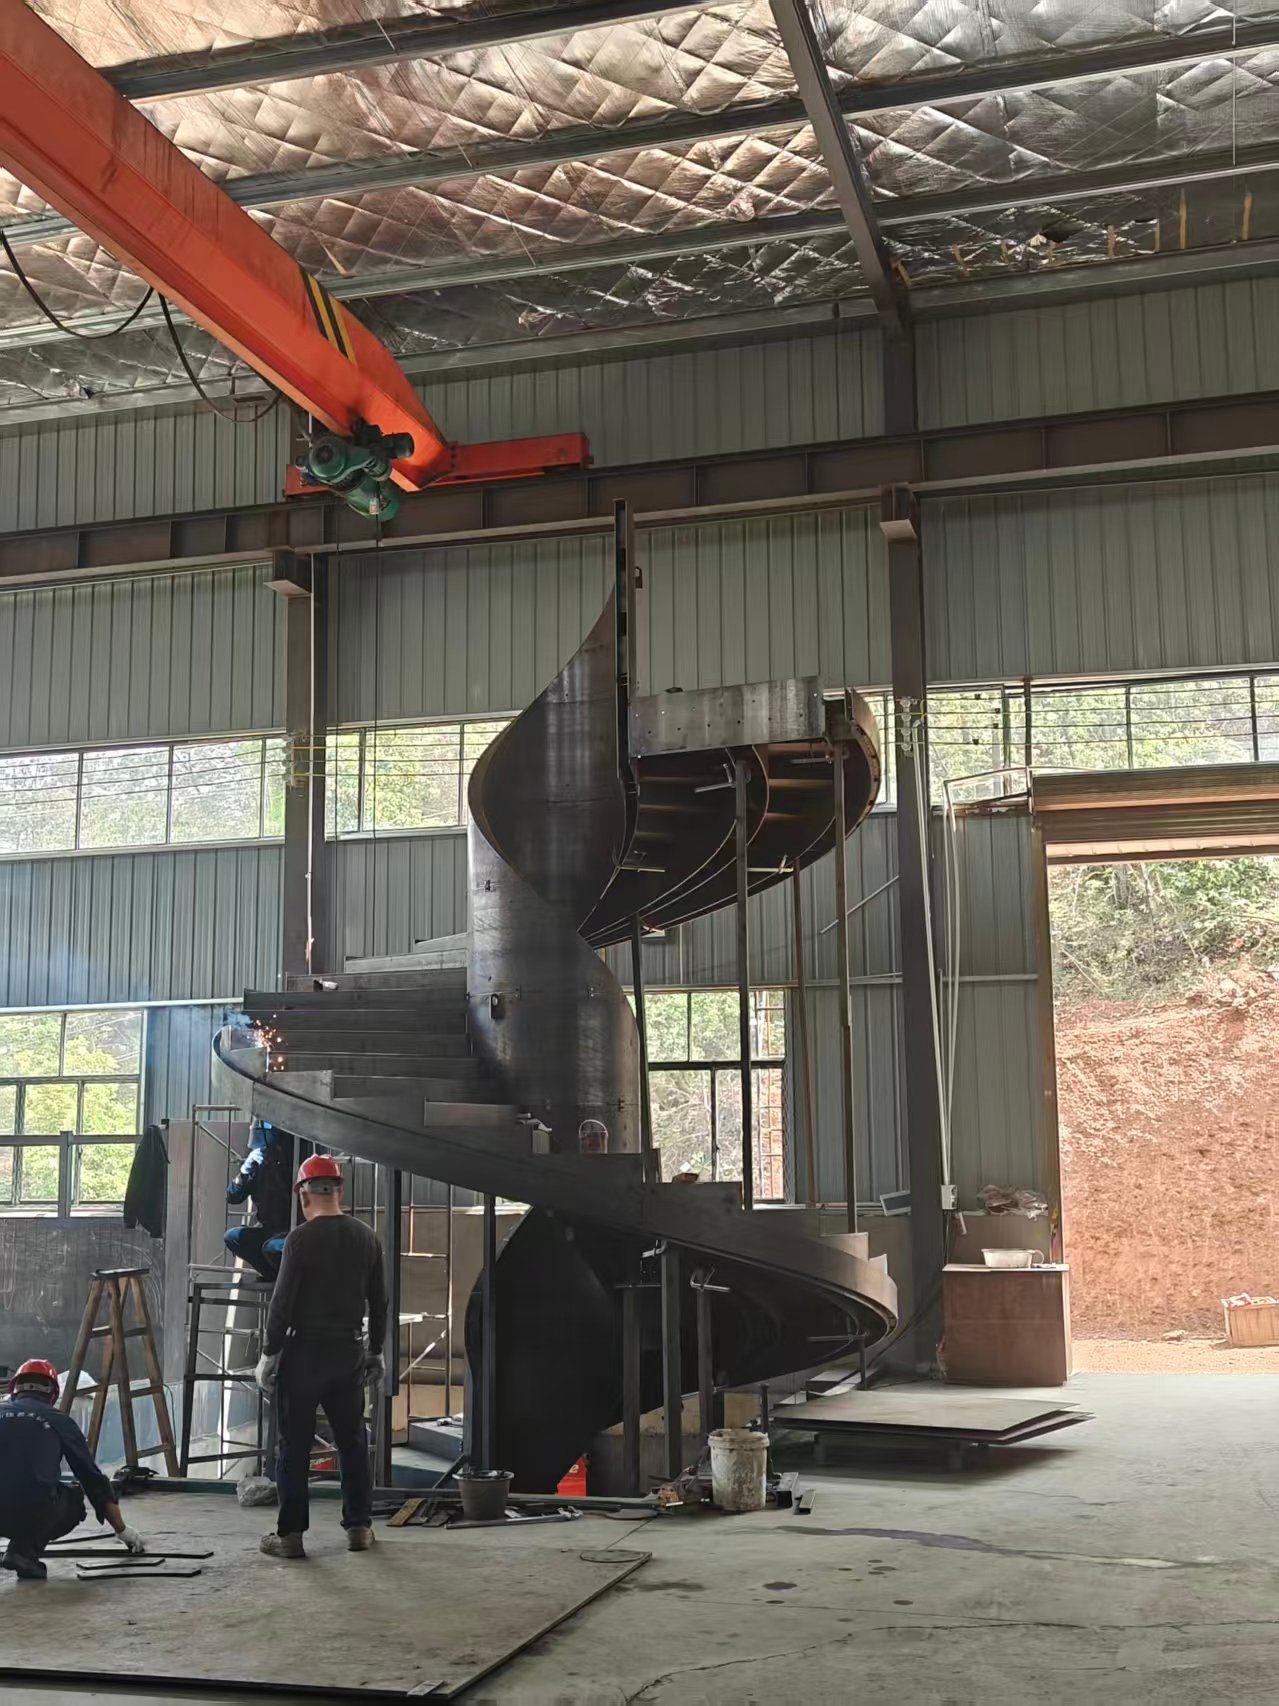
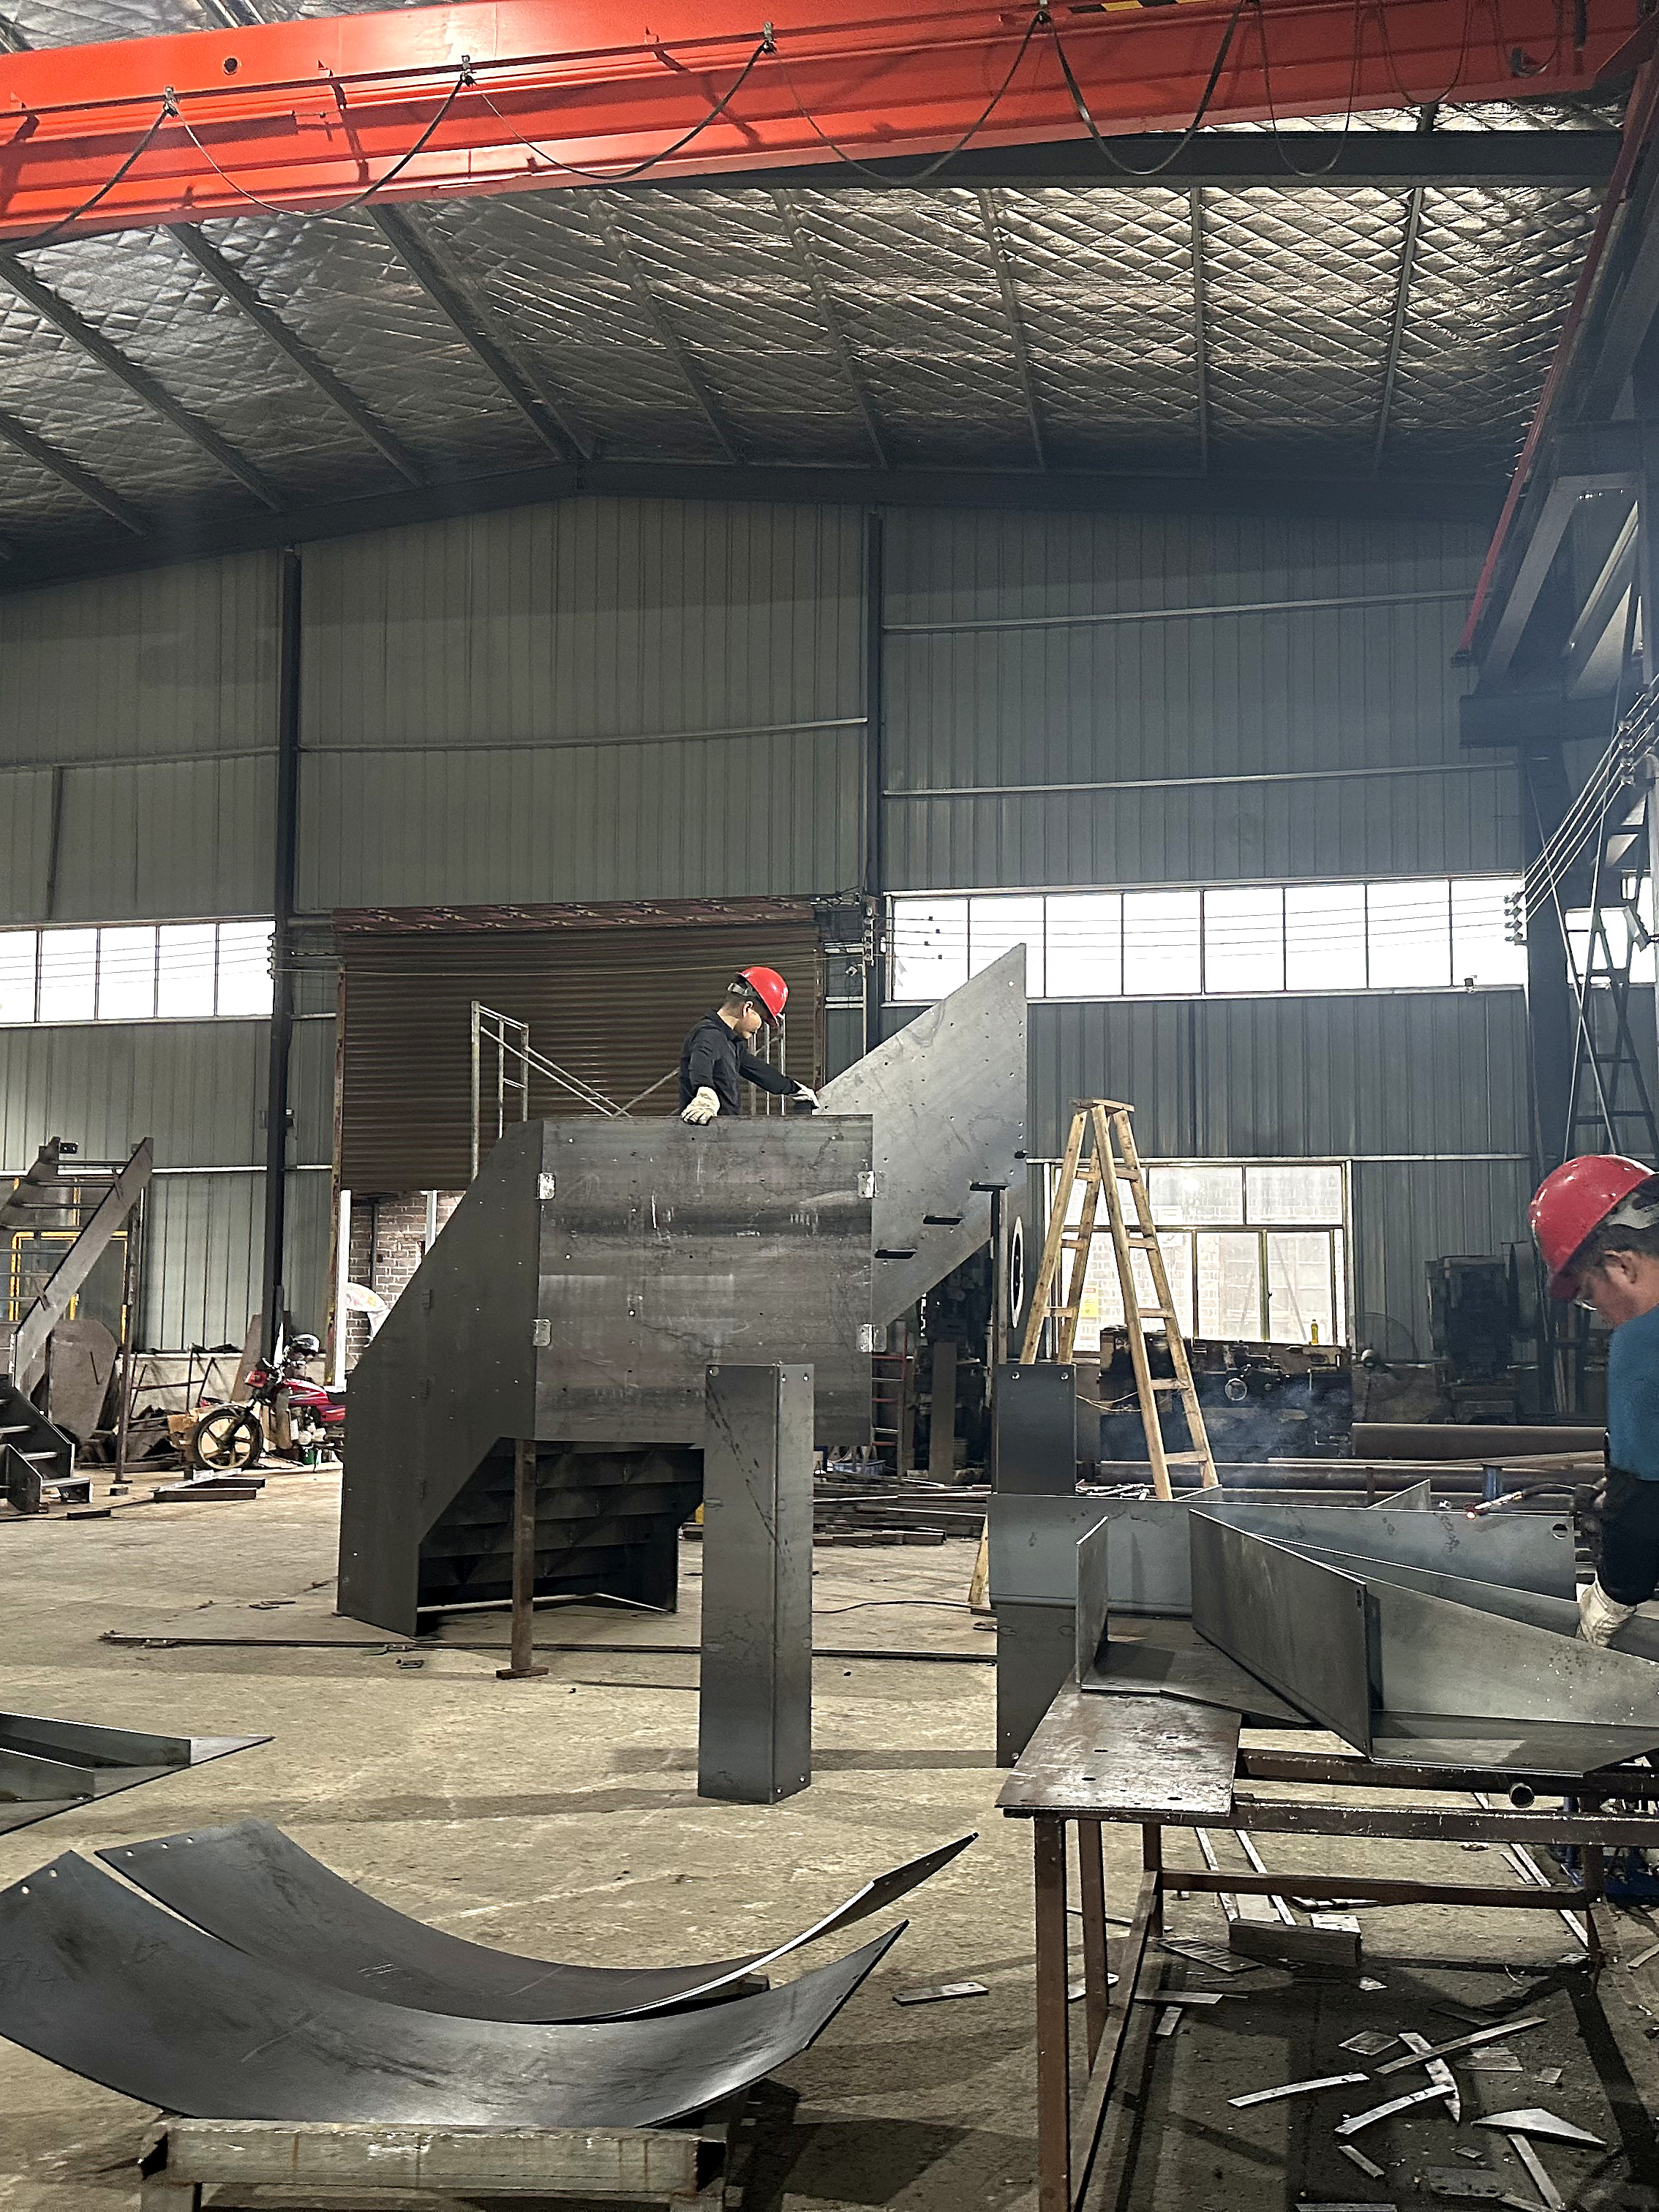
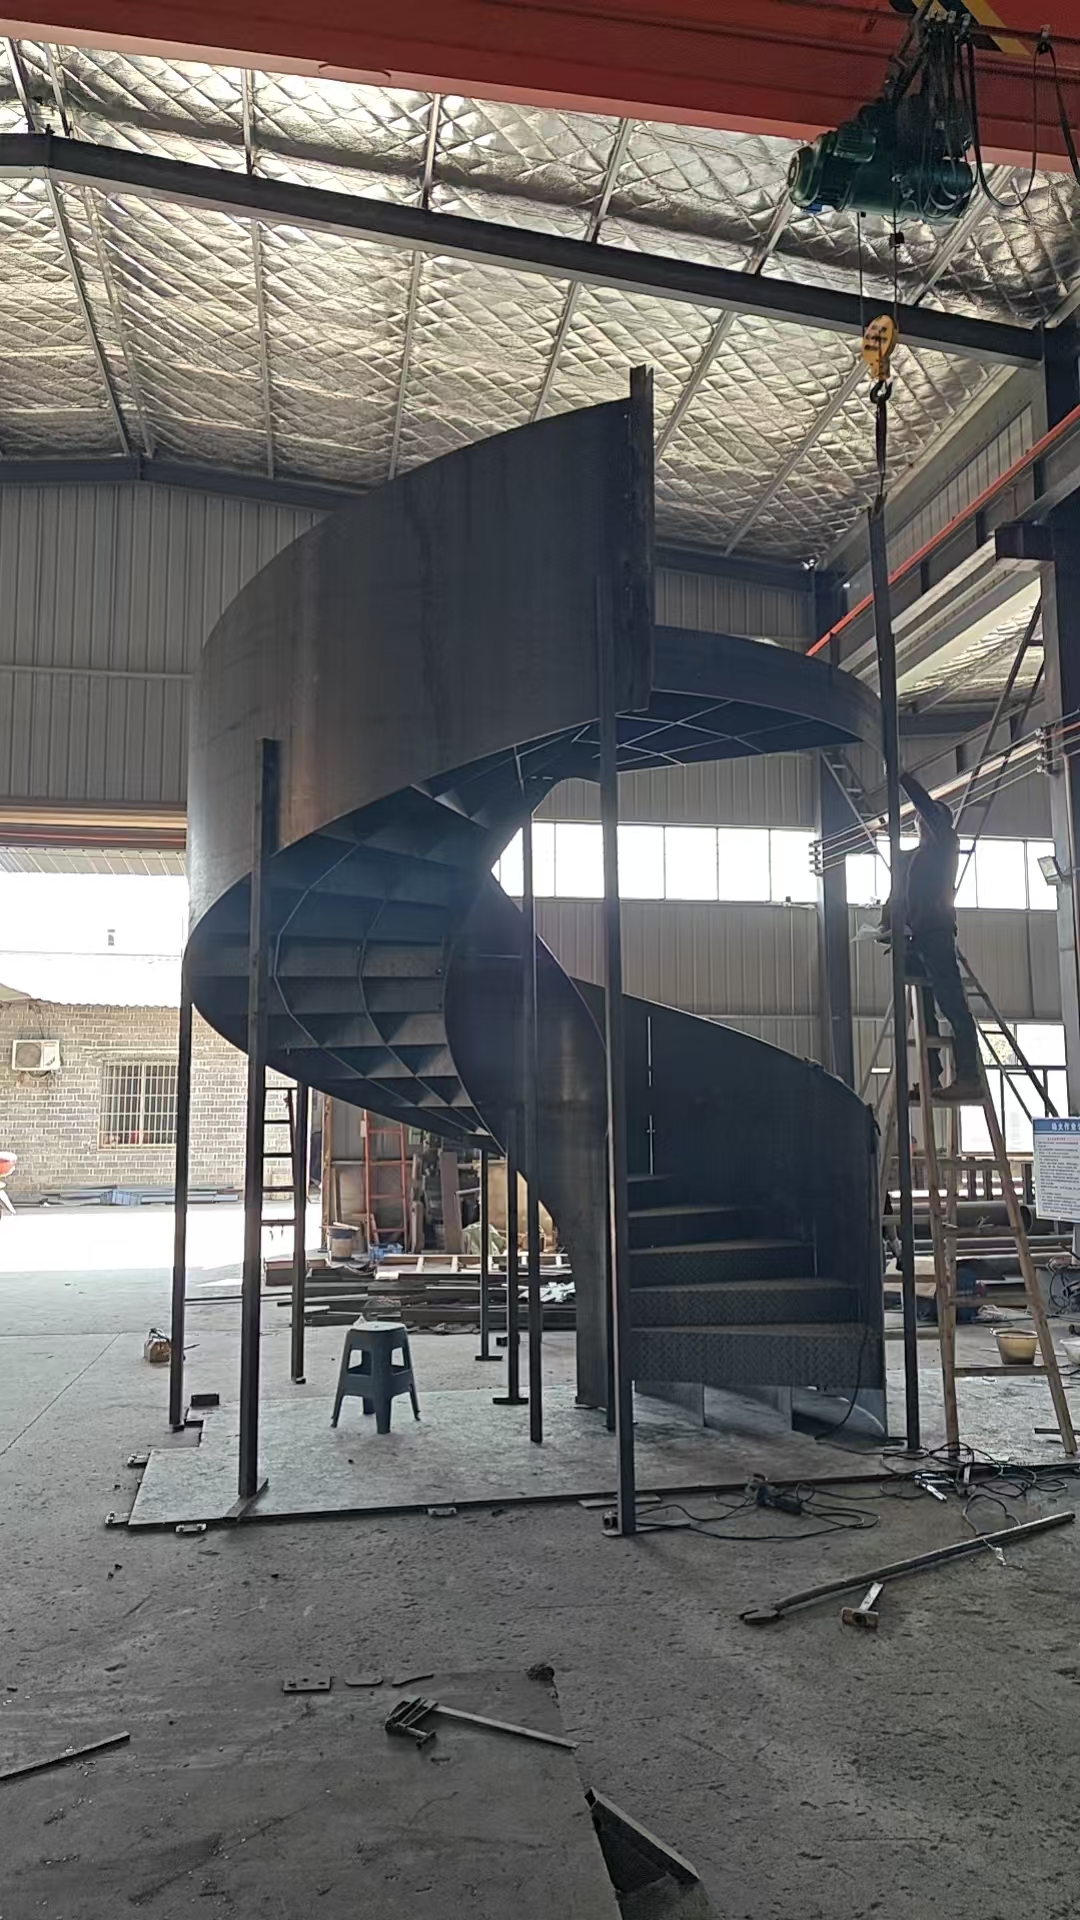
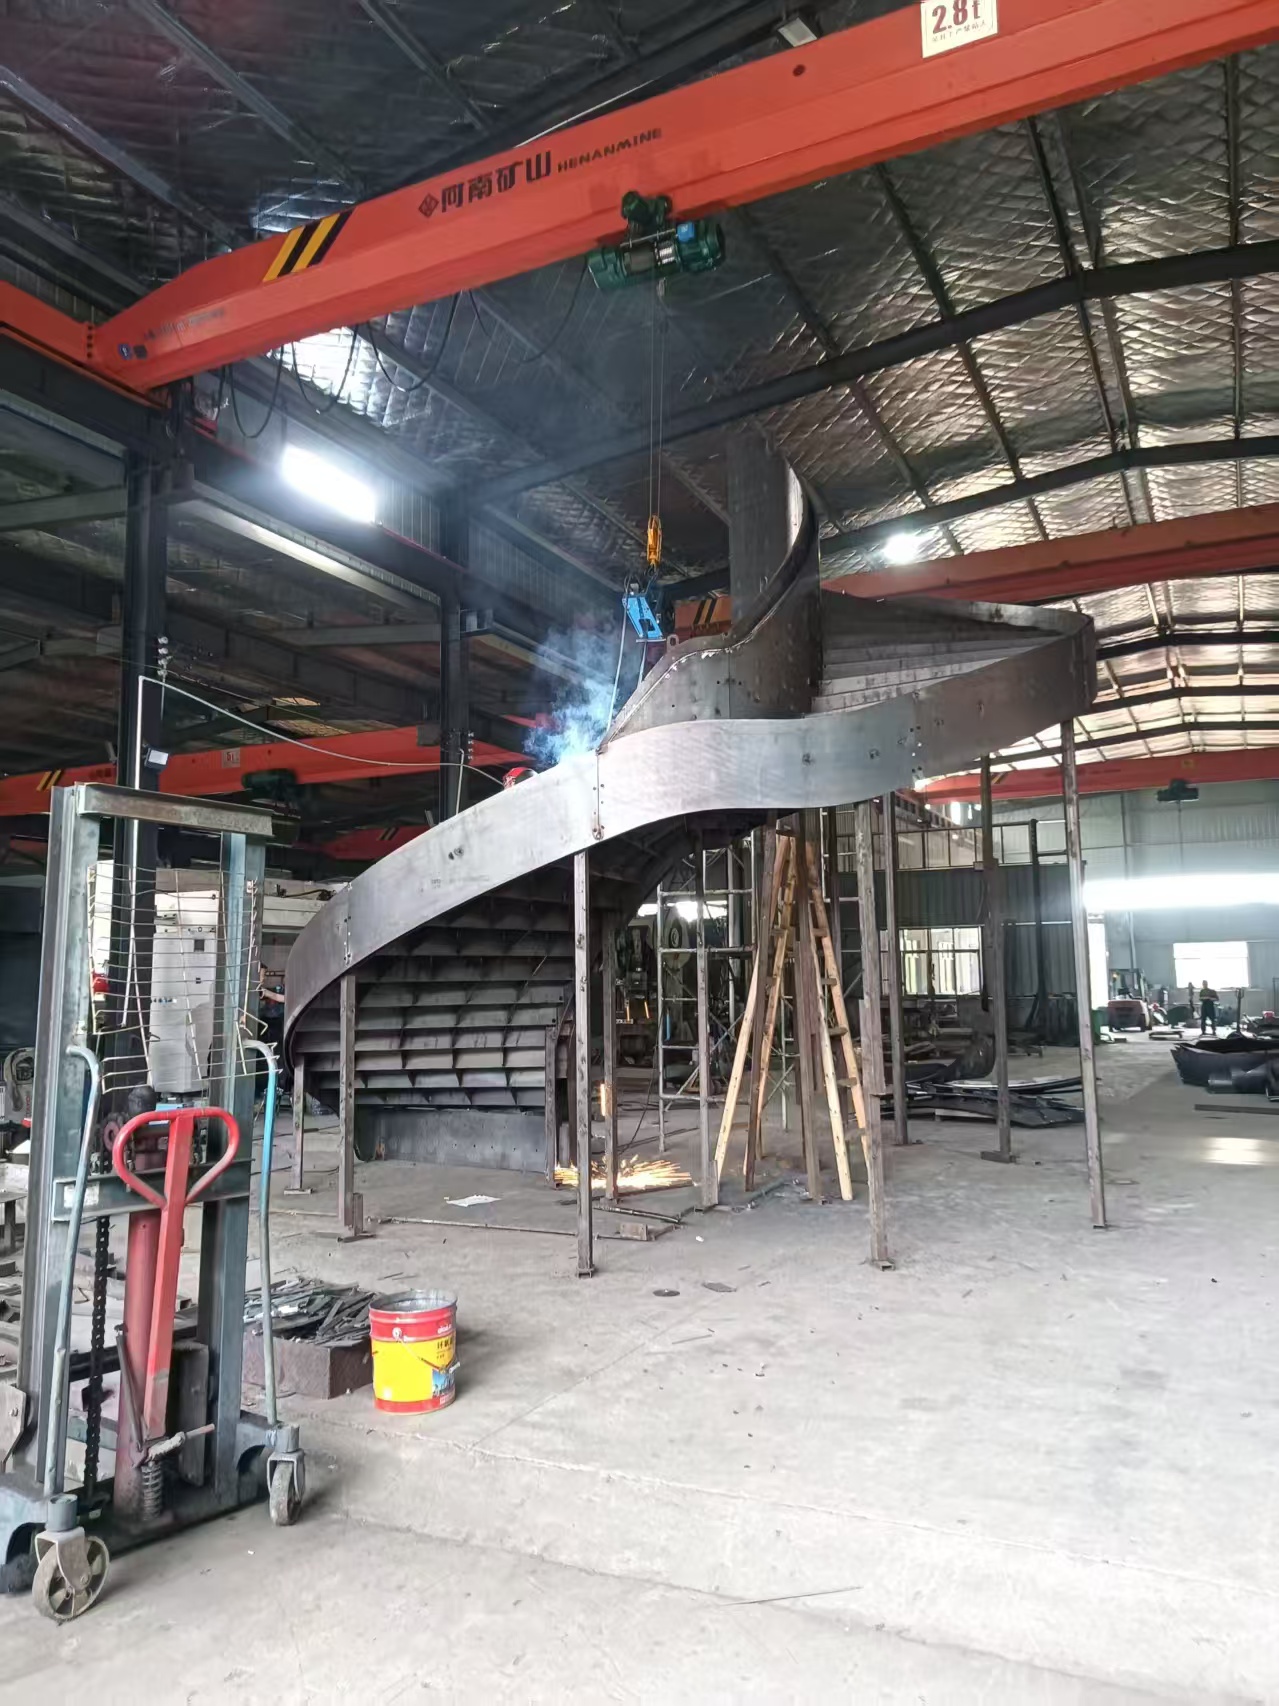
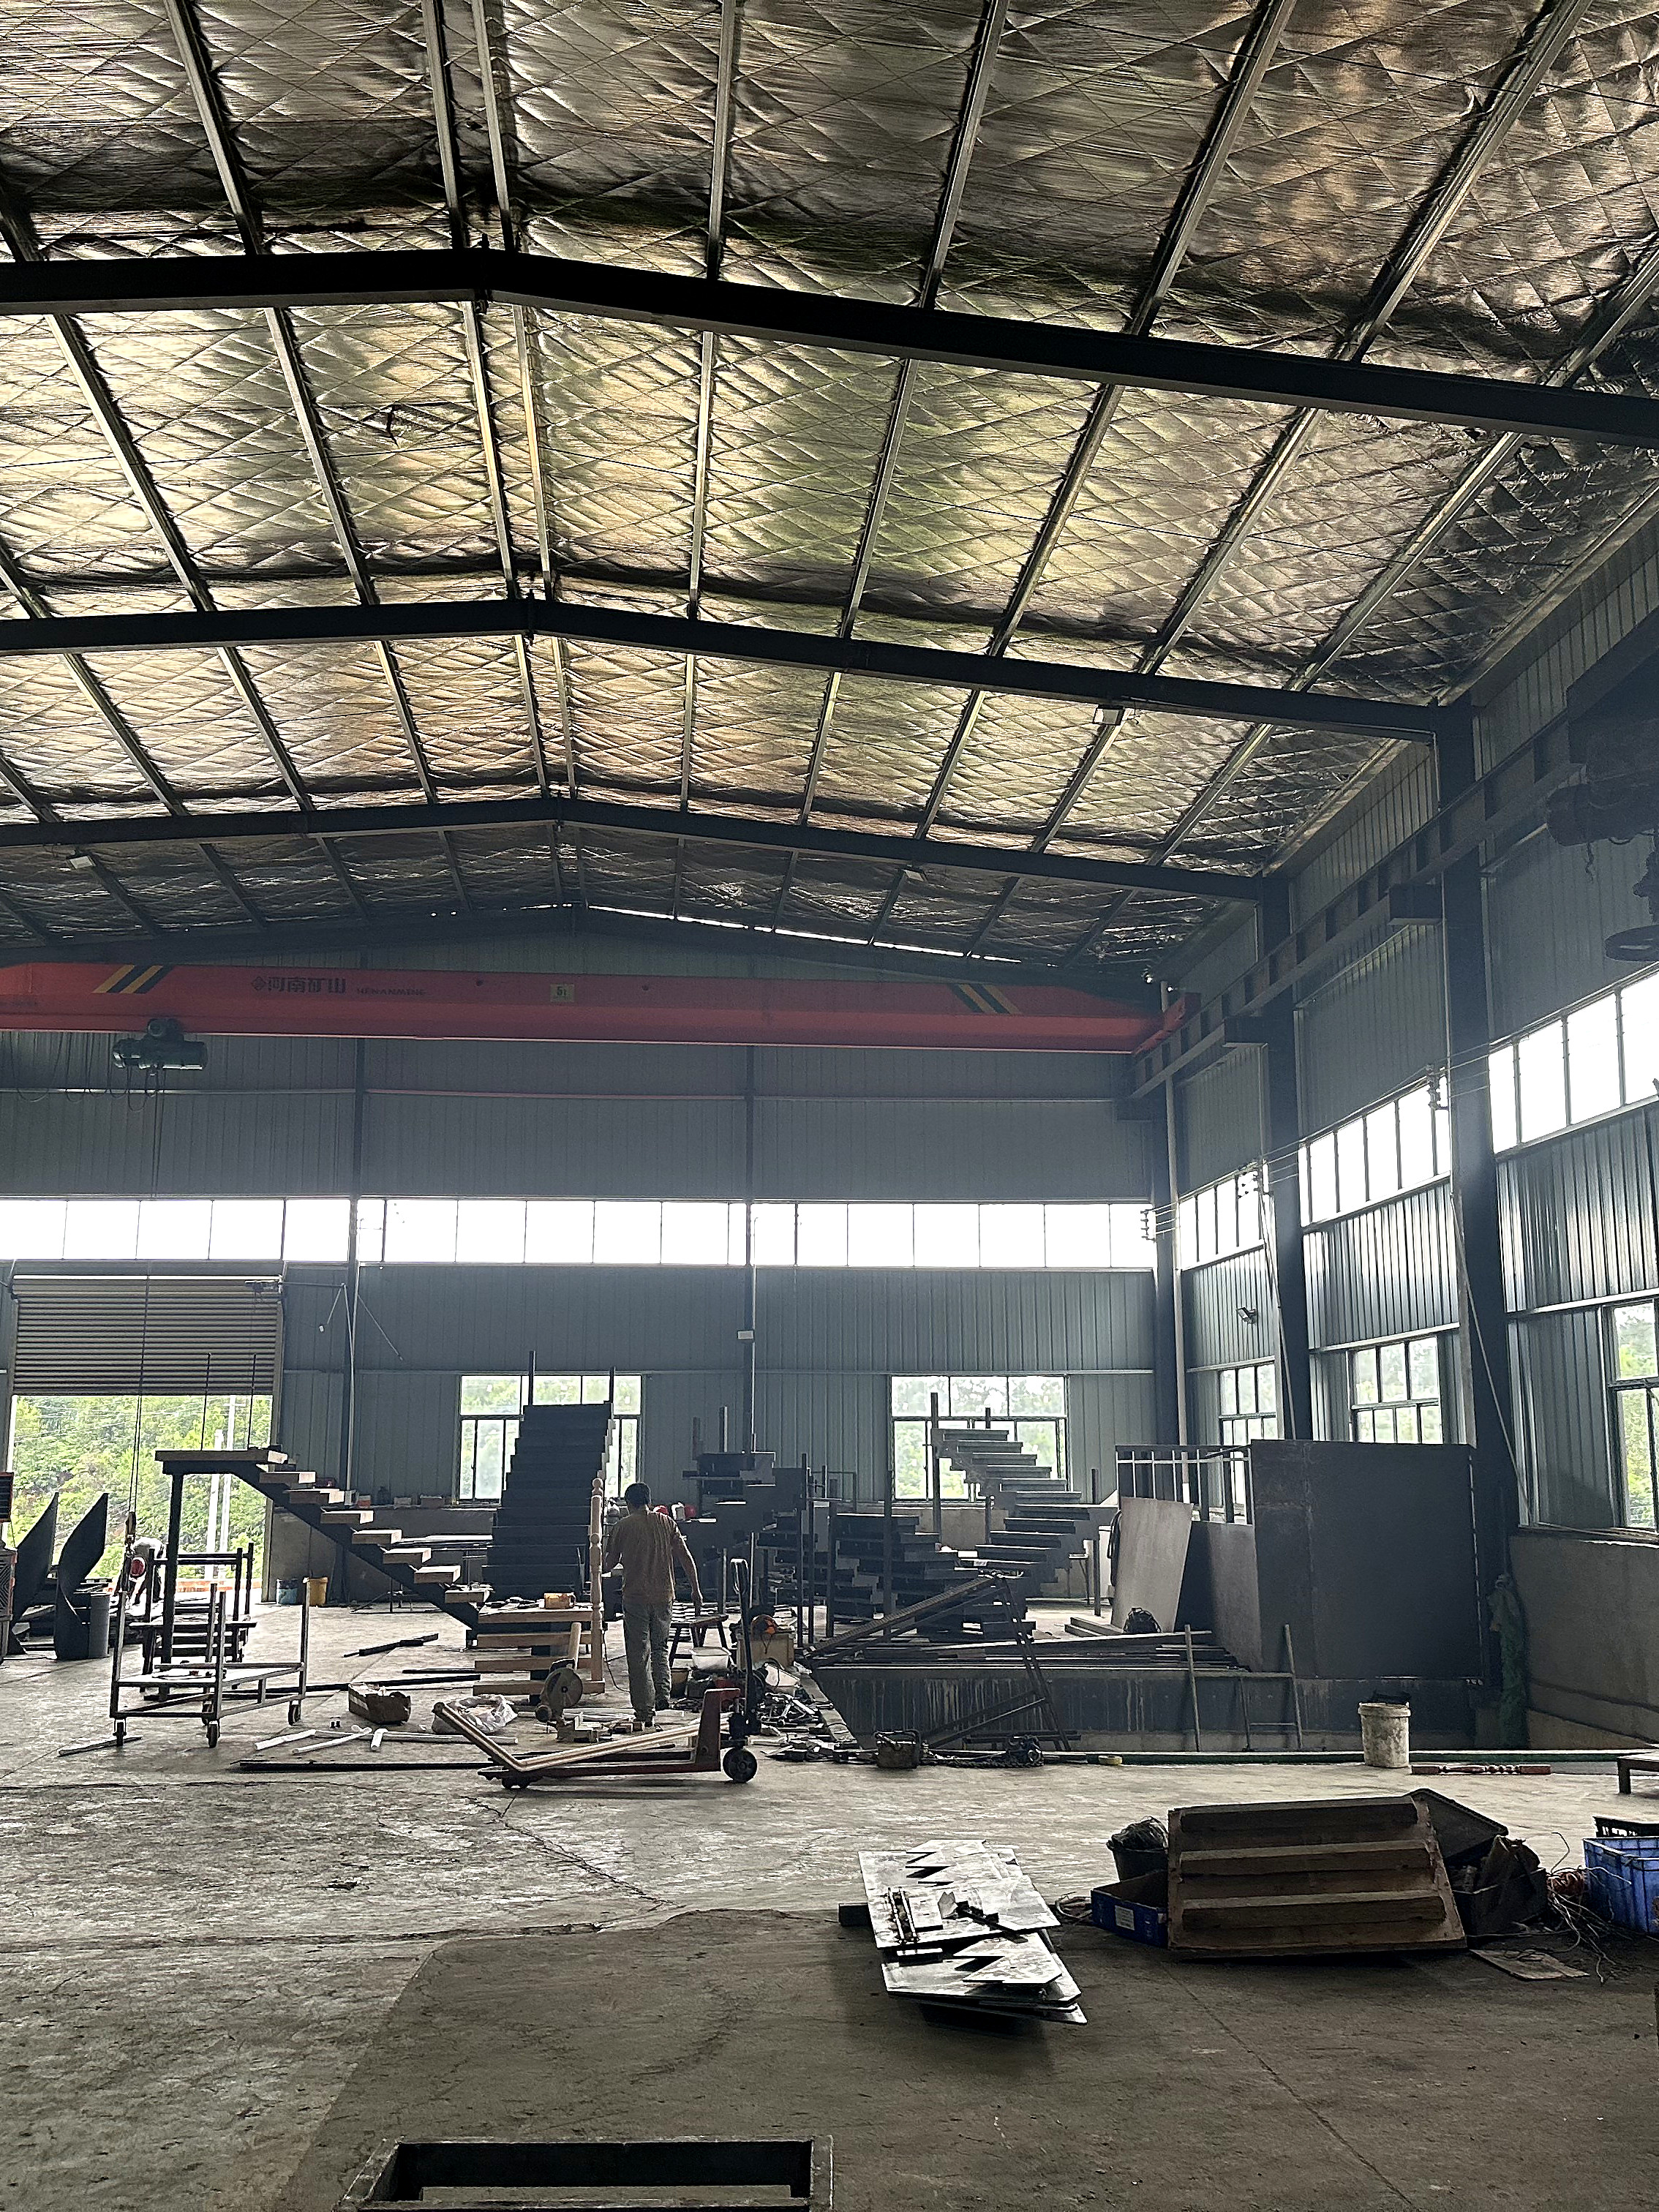
整挂大螺旋梯在车间立起来拼一遍,三位师傅在下面逐块对位。构件检查、编号、组装验证走完再拆解包装。 04工厂试装
整梯在车间全部立起来、一块块拼出来。构件检查 → 编号标记 → 组装验证 → 质量记录 → 拆解包装,五步走完,拍照给客户确认。
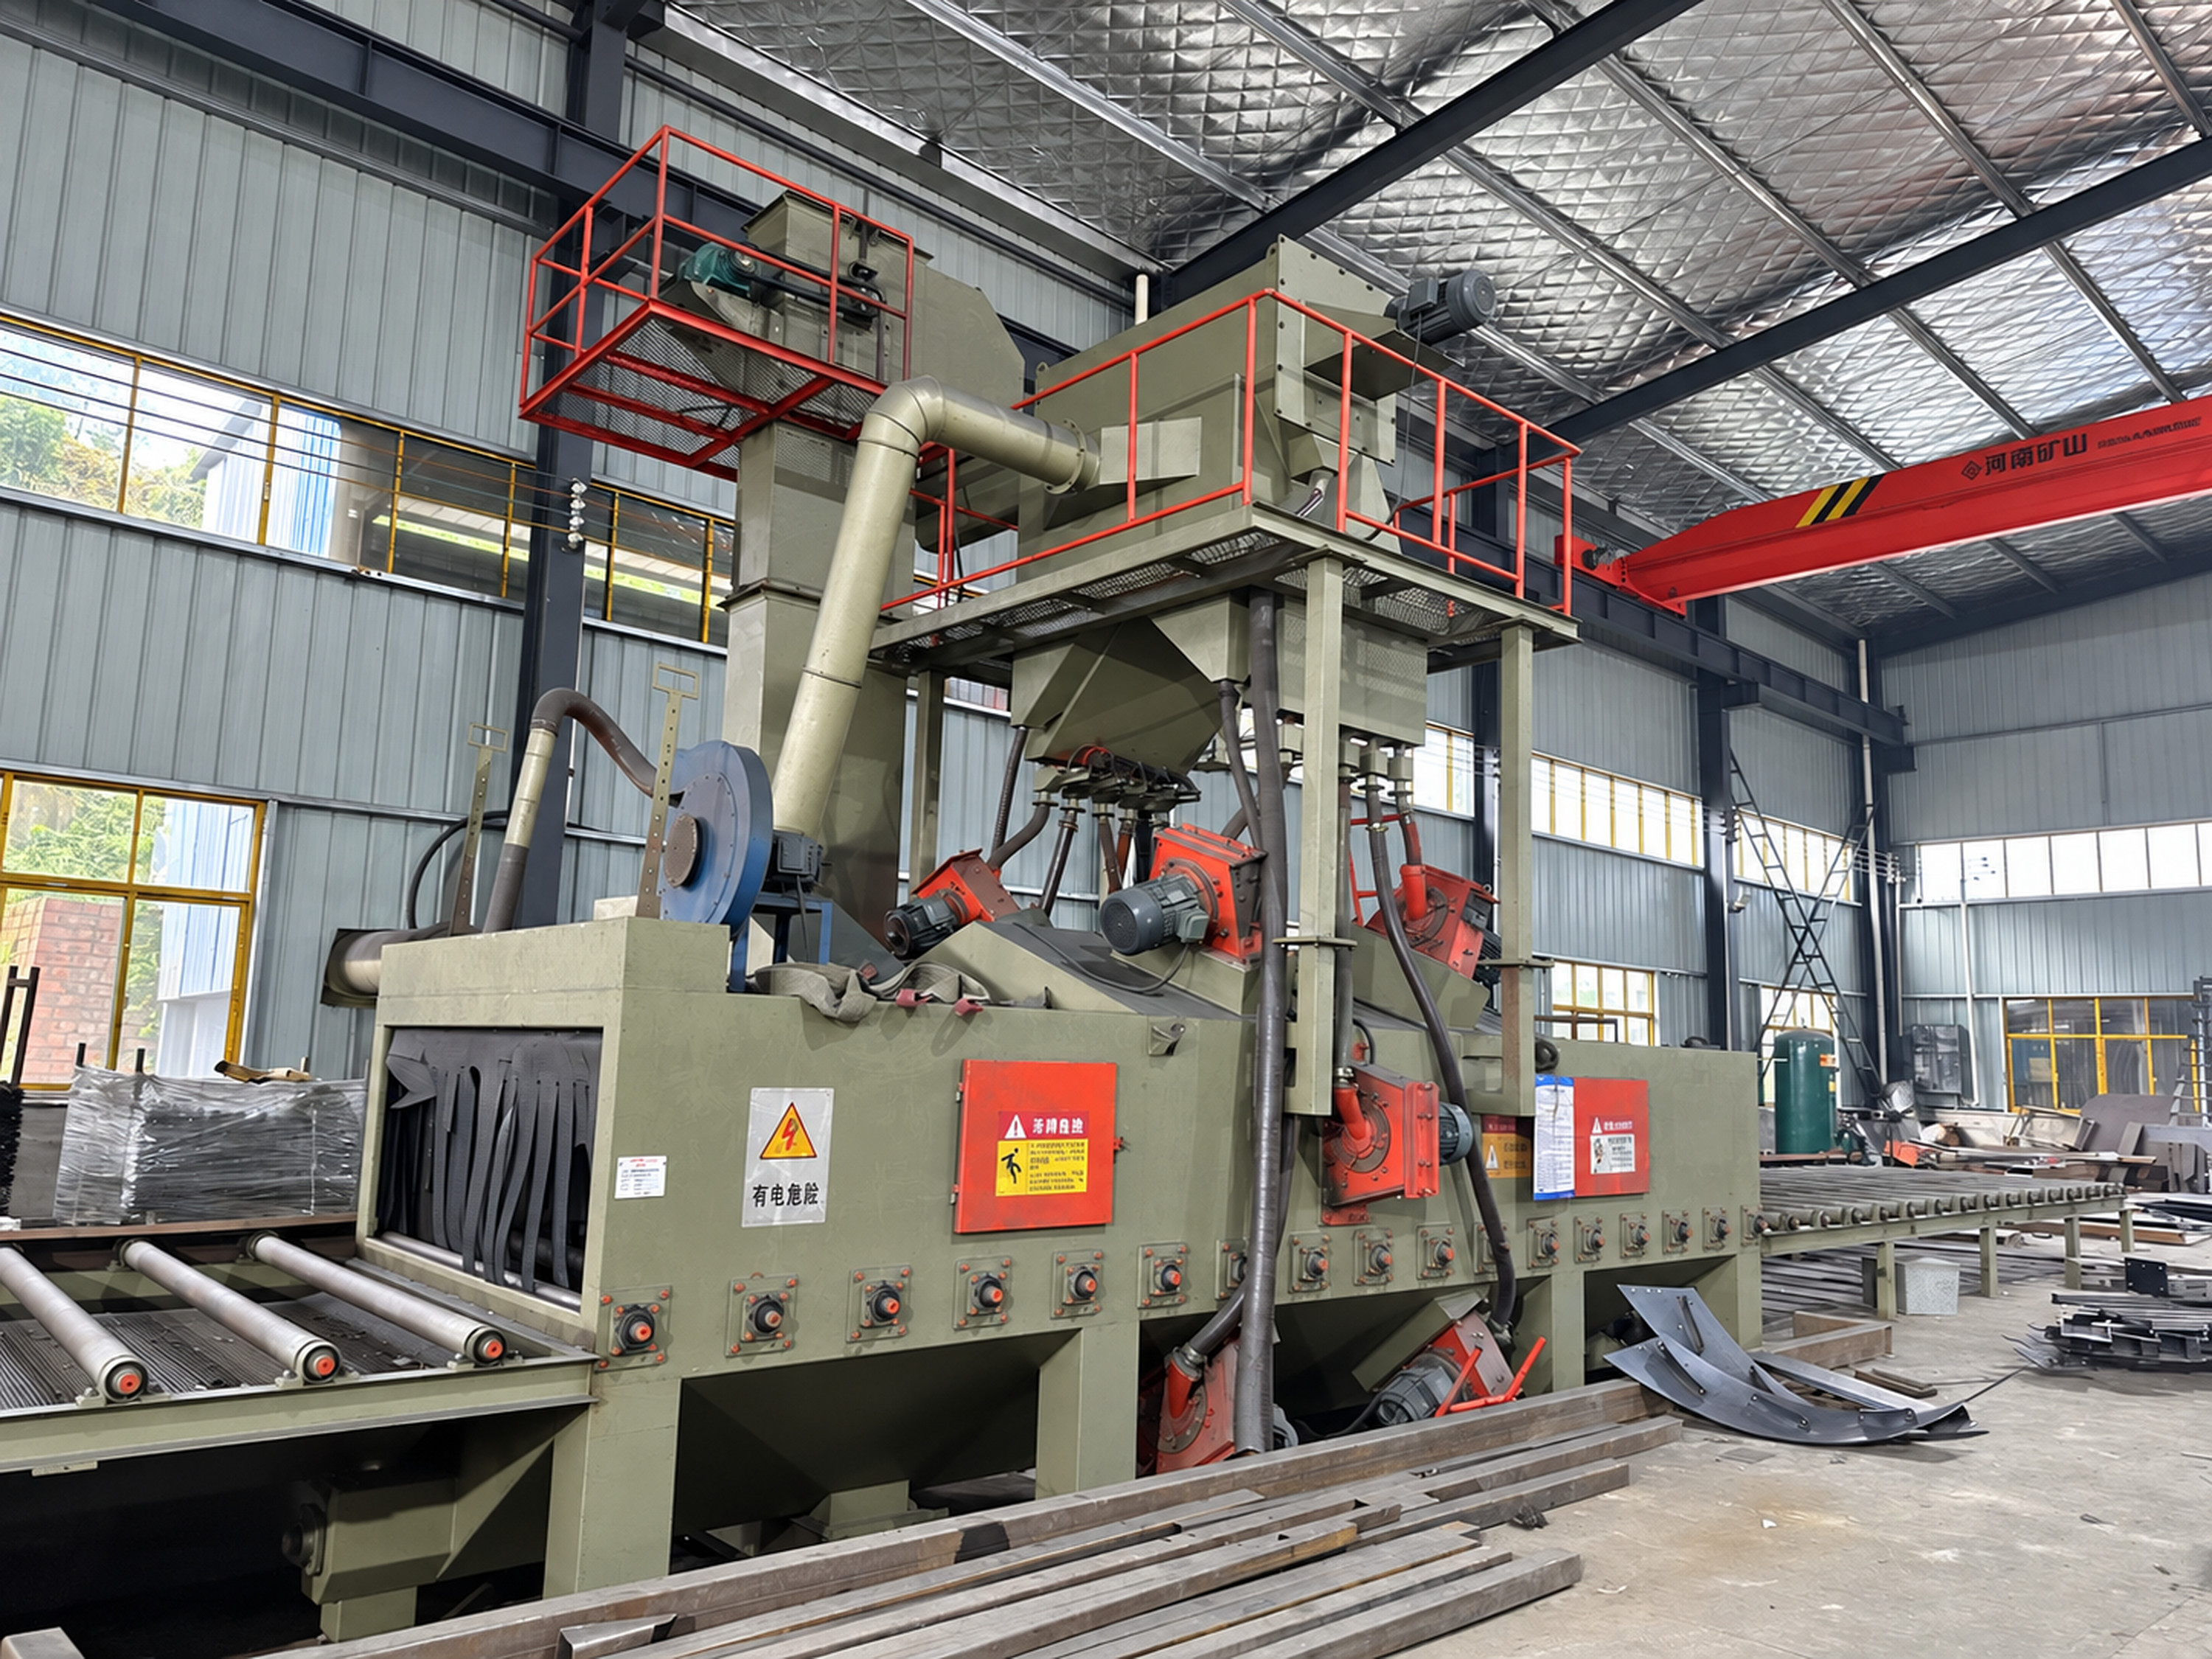
通过式抛丸设备做表面除锈,比手工打磨彻底,涂层才咬得住基材。 05抛丸除锈
用大型通过式抛丸设备做表面除锈,确保除锈彻底、涂层附着力好。这一步很多工厂不做,或用简单打磨替代。
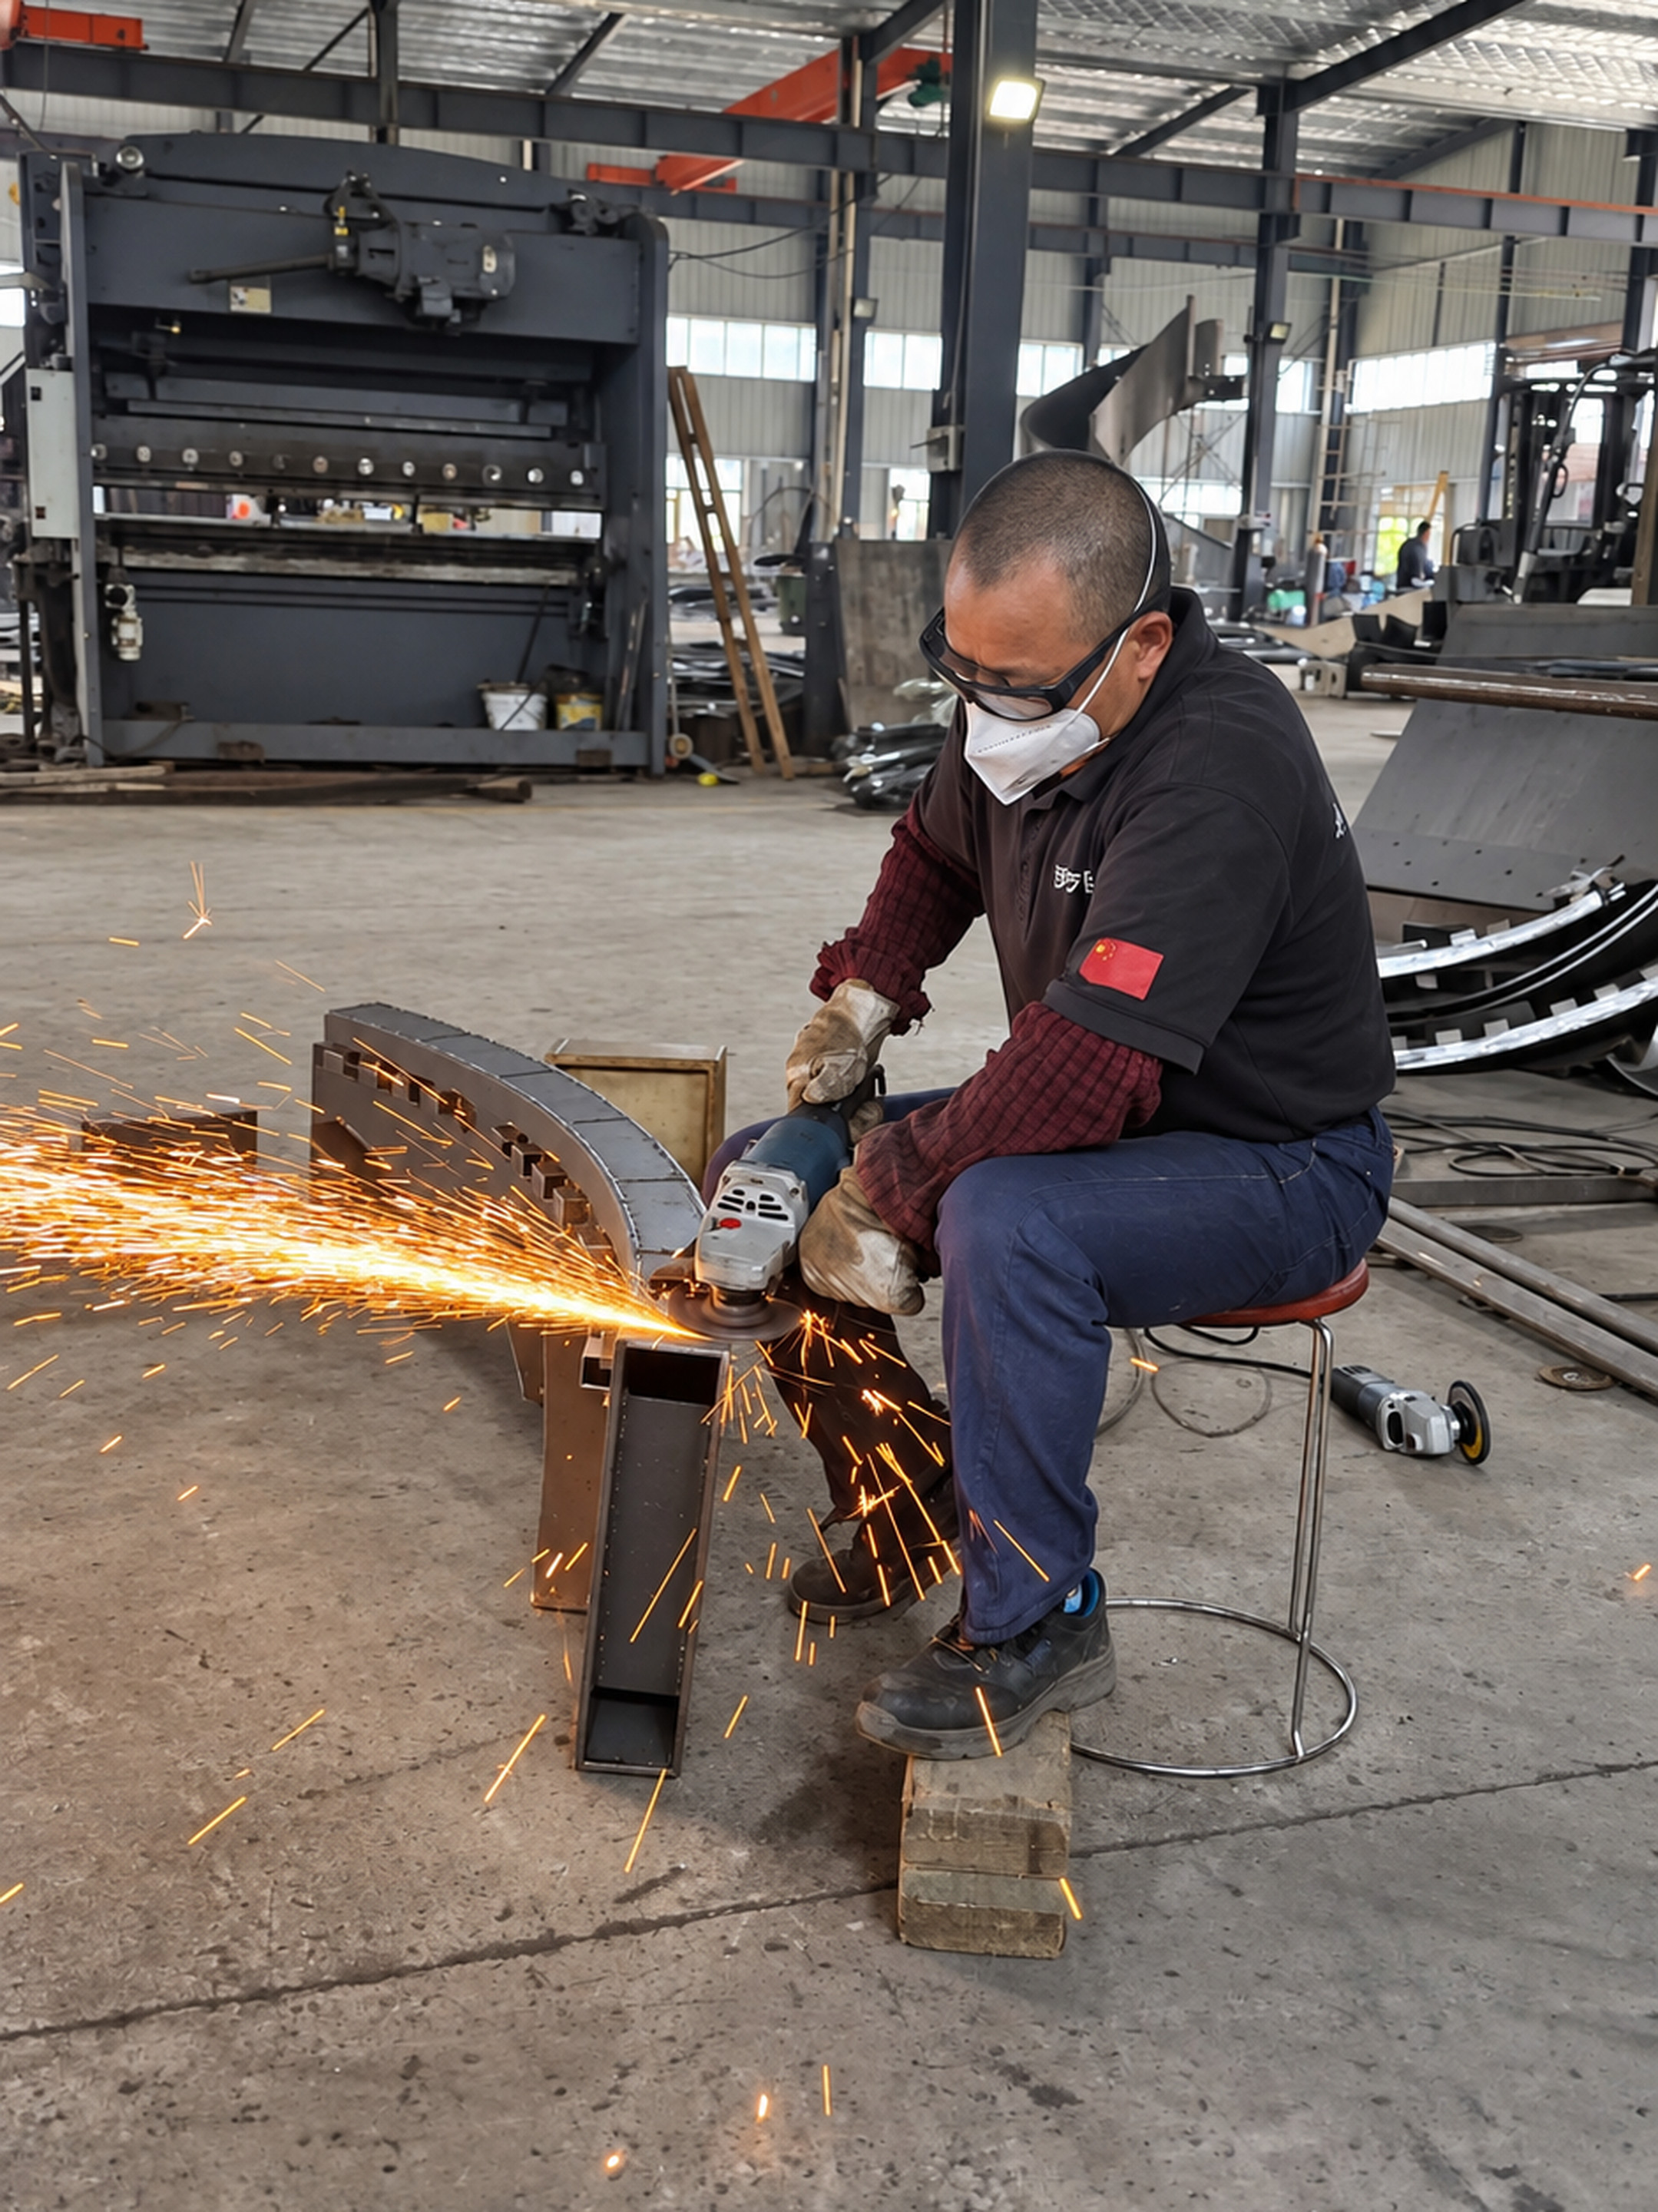
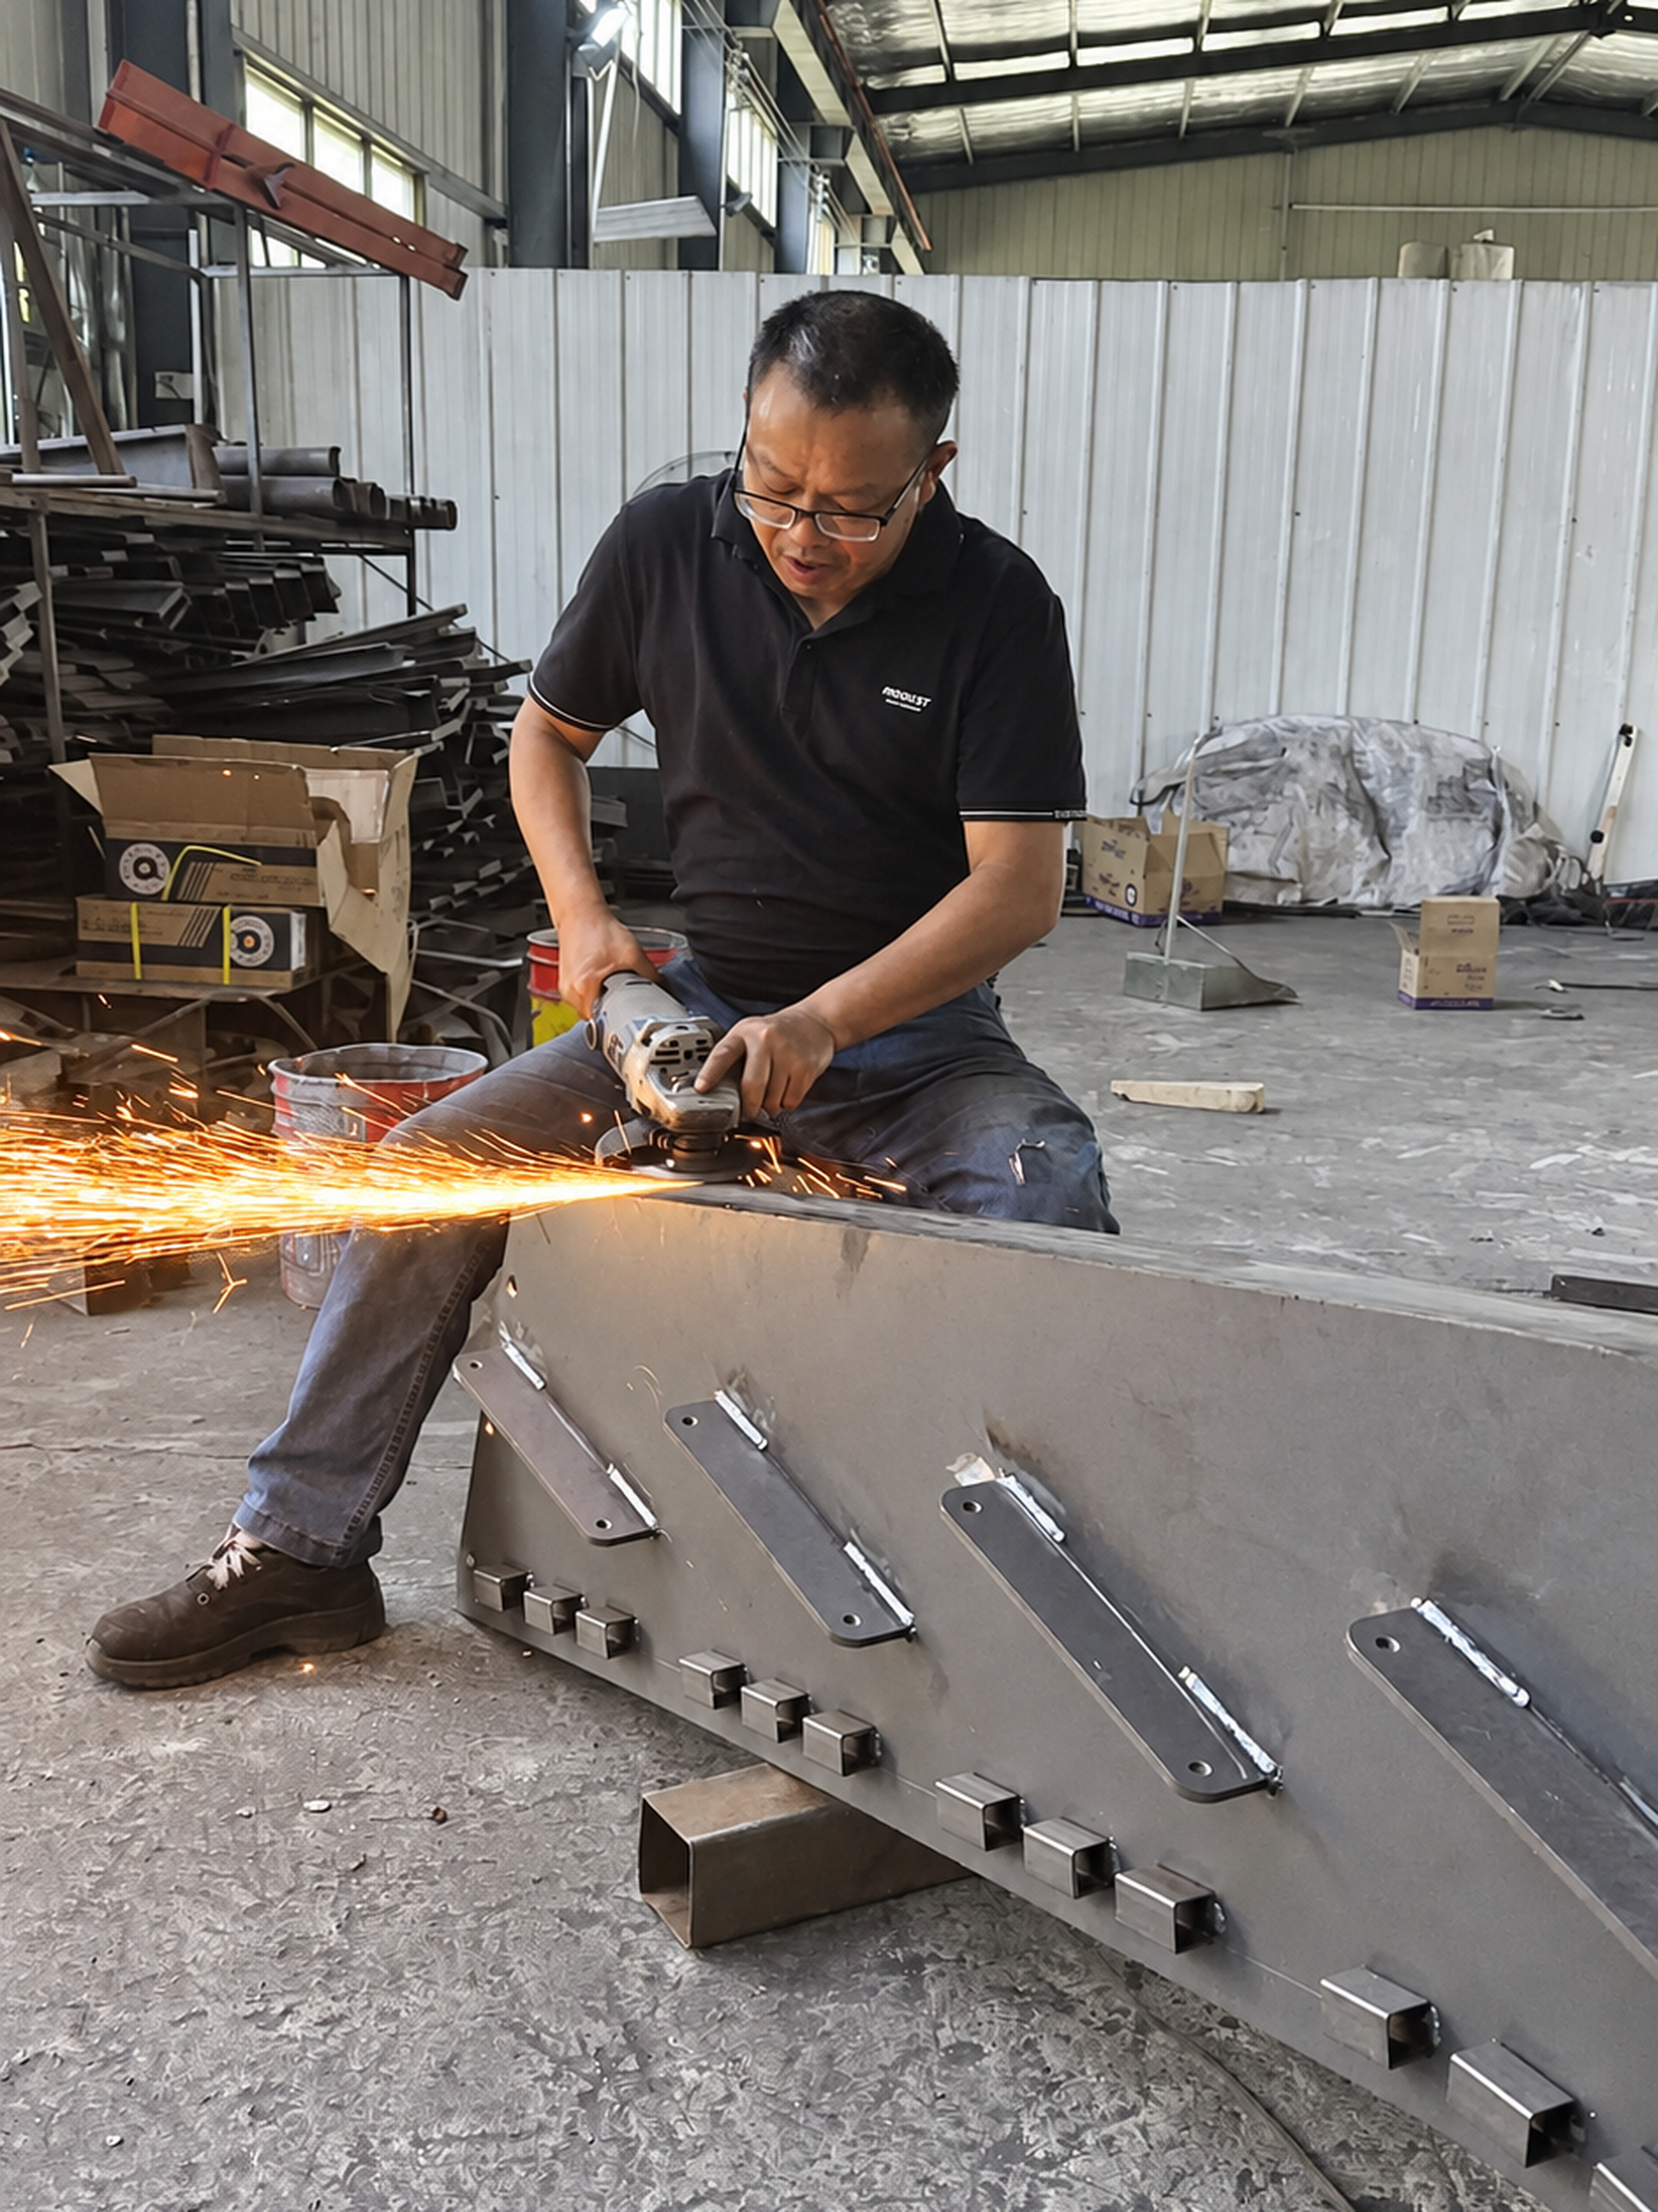
工人使用角磨机处理钢构件边缘。照片记录的是打磨作业;粗磨与细磨的要求见右侧工序说明。 06粗细打磨
两遍手工打磨。粗磨去焊渣与高点,细磨处理表面纹理,为喷涂提供均匀基底。
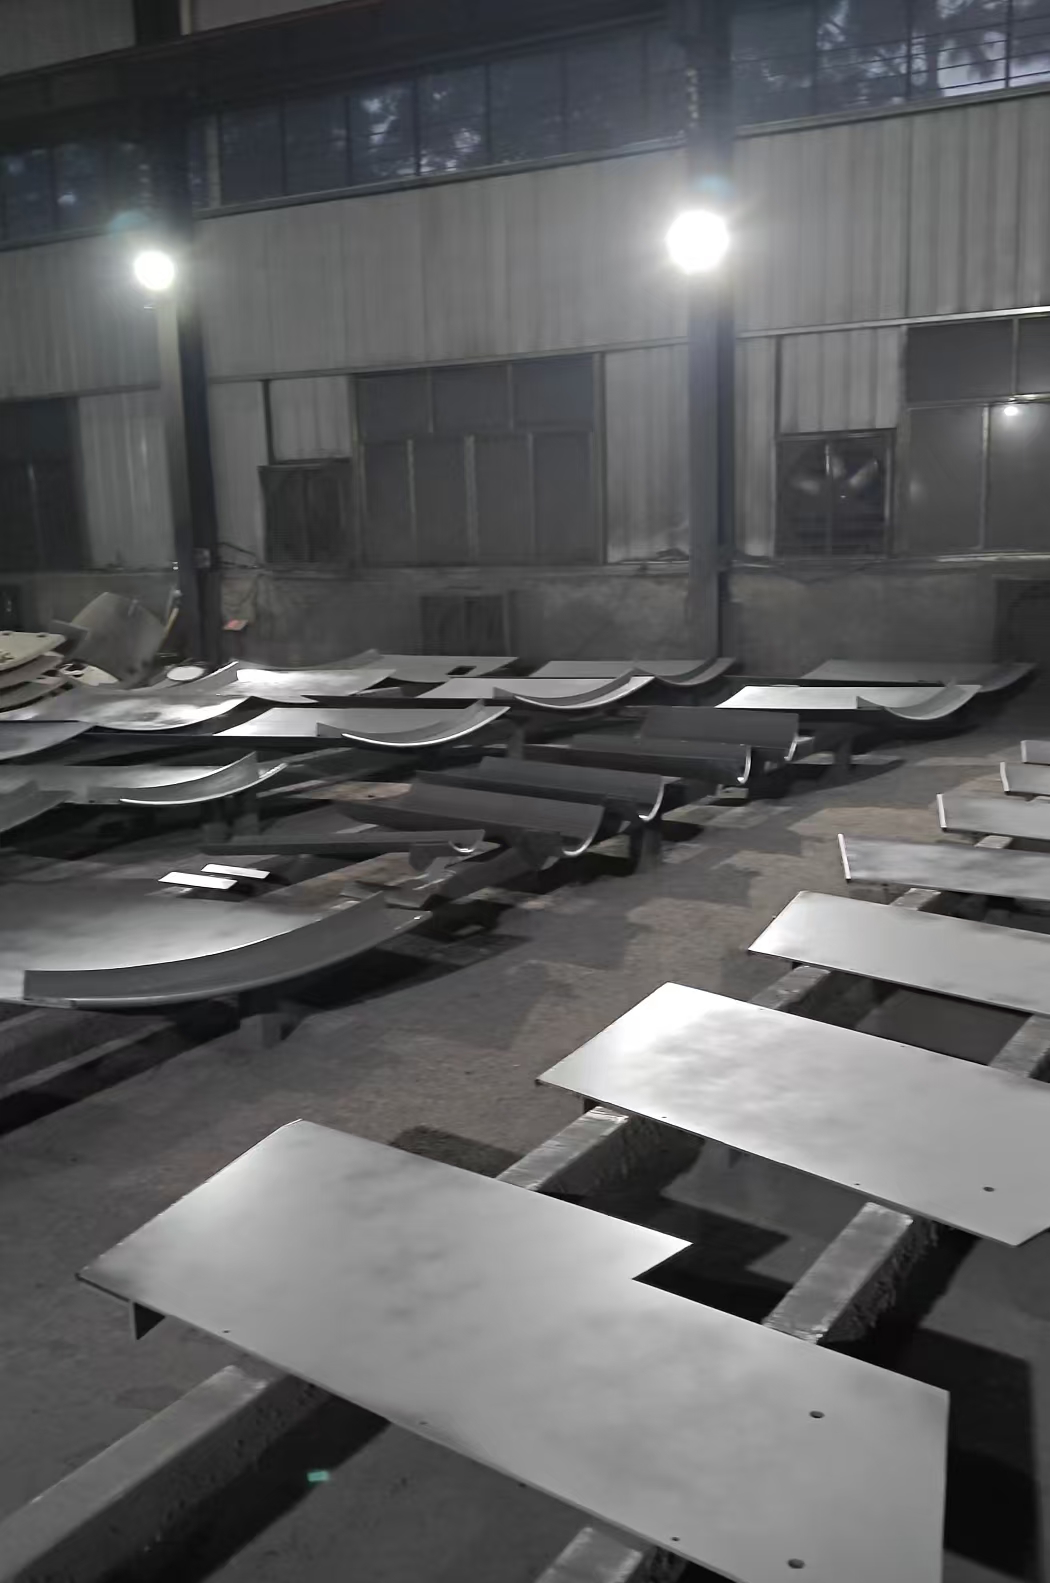
喷过防锈底漆的板件与弧板在车间摊开晾干。构件带着底漆发货,到现场只需处理运输与接口的碰伤。 07喷防锈底漆
出厂前喷防锈底漆,是步步佳工艺里很关键的一环。构件带着底漆到现场,运输与现场接口仍需做好补处理。
防锈三步工艺
这是步步佳被客户问得最多、也是同行最容易省掉的一段。
- 第一步 · 抛丸打砂——用抛丸设备把钢材表面的氧化皮、锈层和杂质打掉。比手工打磨彻底得多,也让后续涂层能真正咬住基材。
- 第二步 · 两遍手工打磨——粗磨去焊渣与高点,细磨处理表面纹理。两遍的目的不同,不能合并成一遍。
- 第三步 · 出厂自带防锈底漆——构件在车间就喷好底漆再发货。很多工厂没有这道工序,构件是裸钢出厂,到了现场才开始处理。
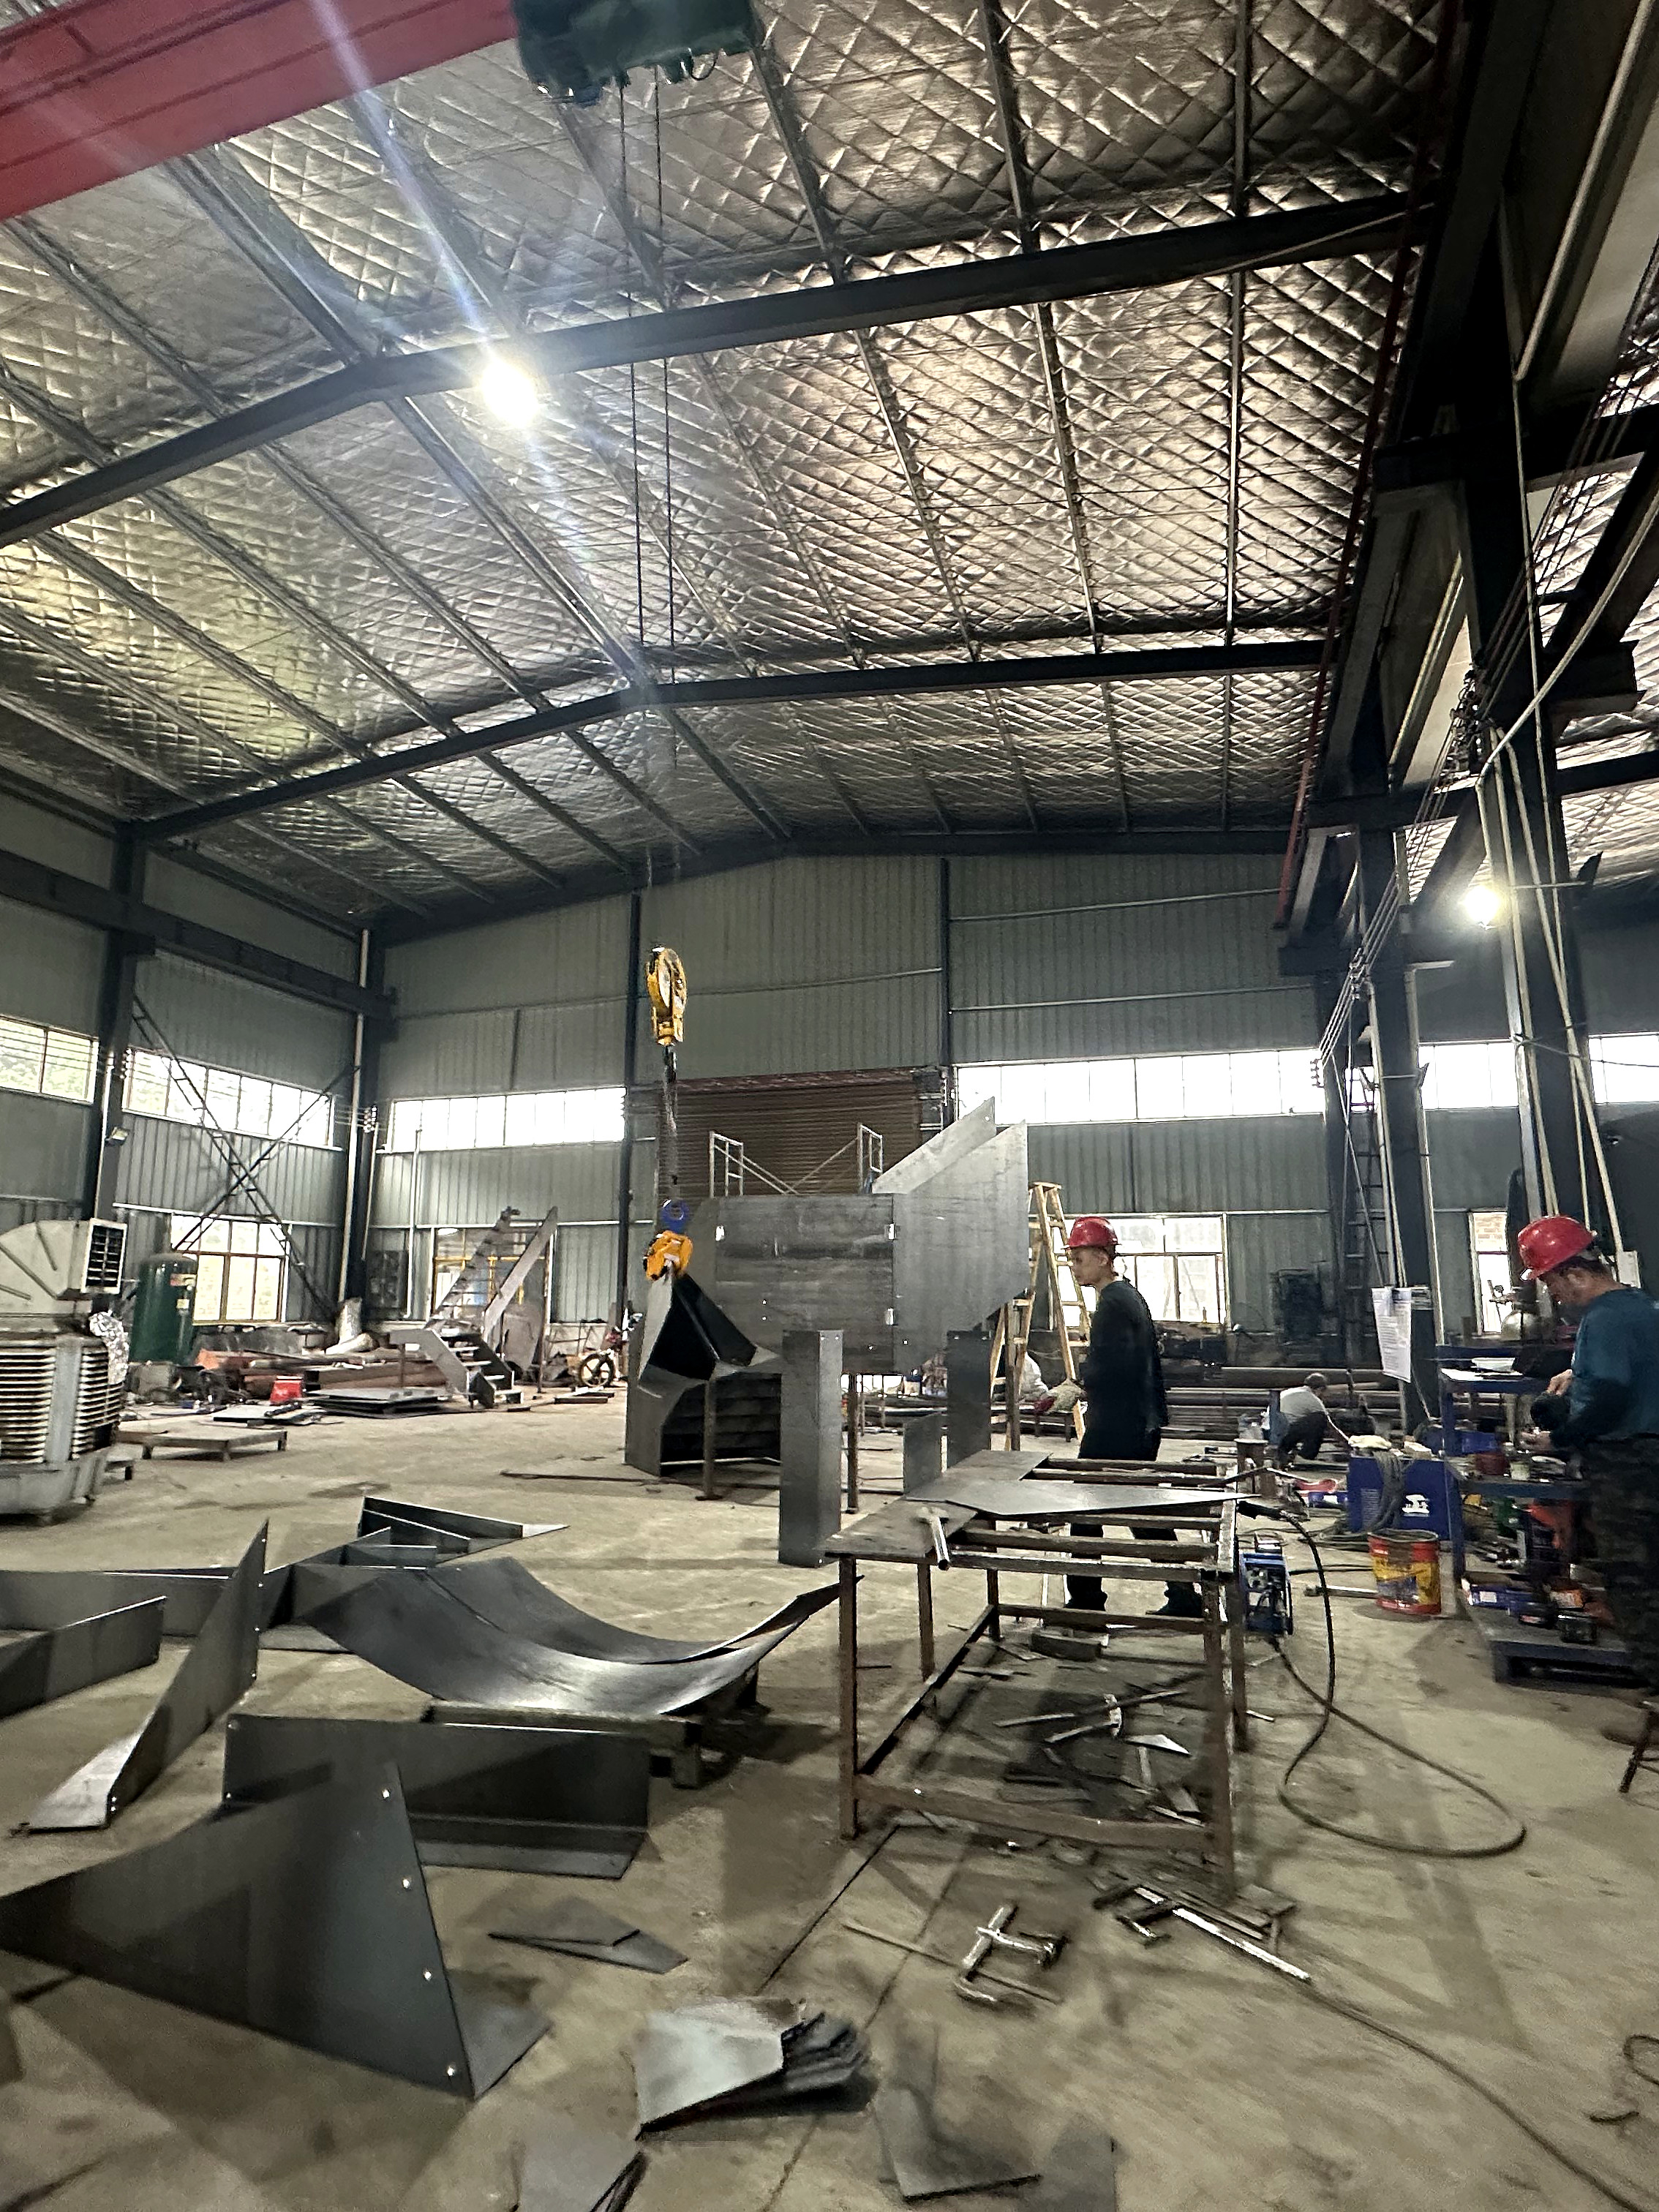
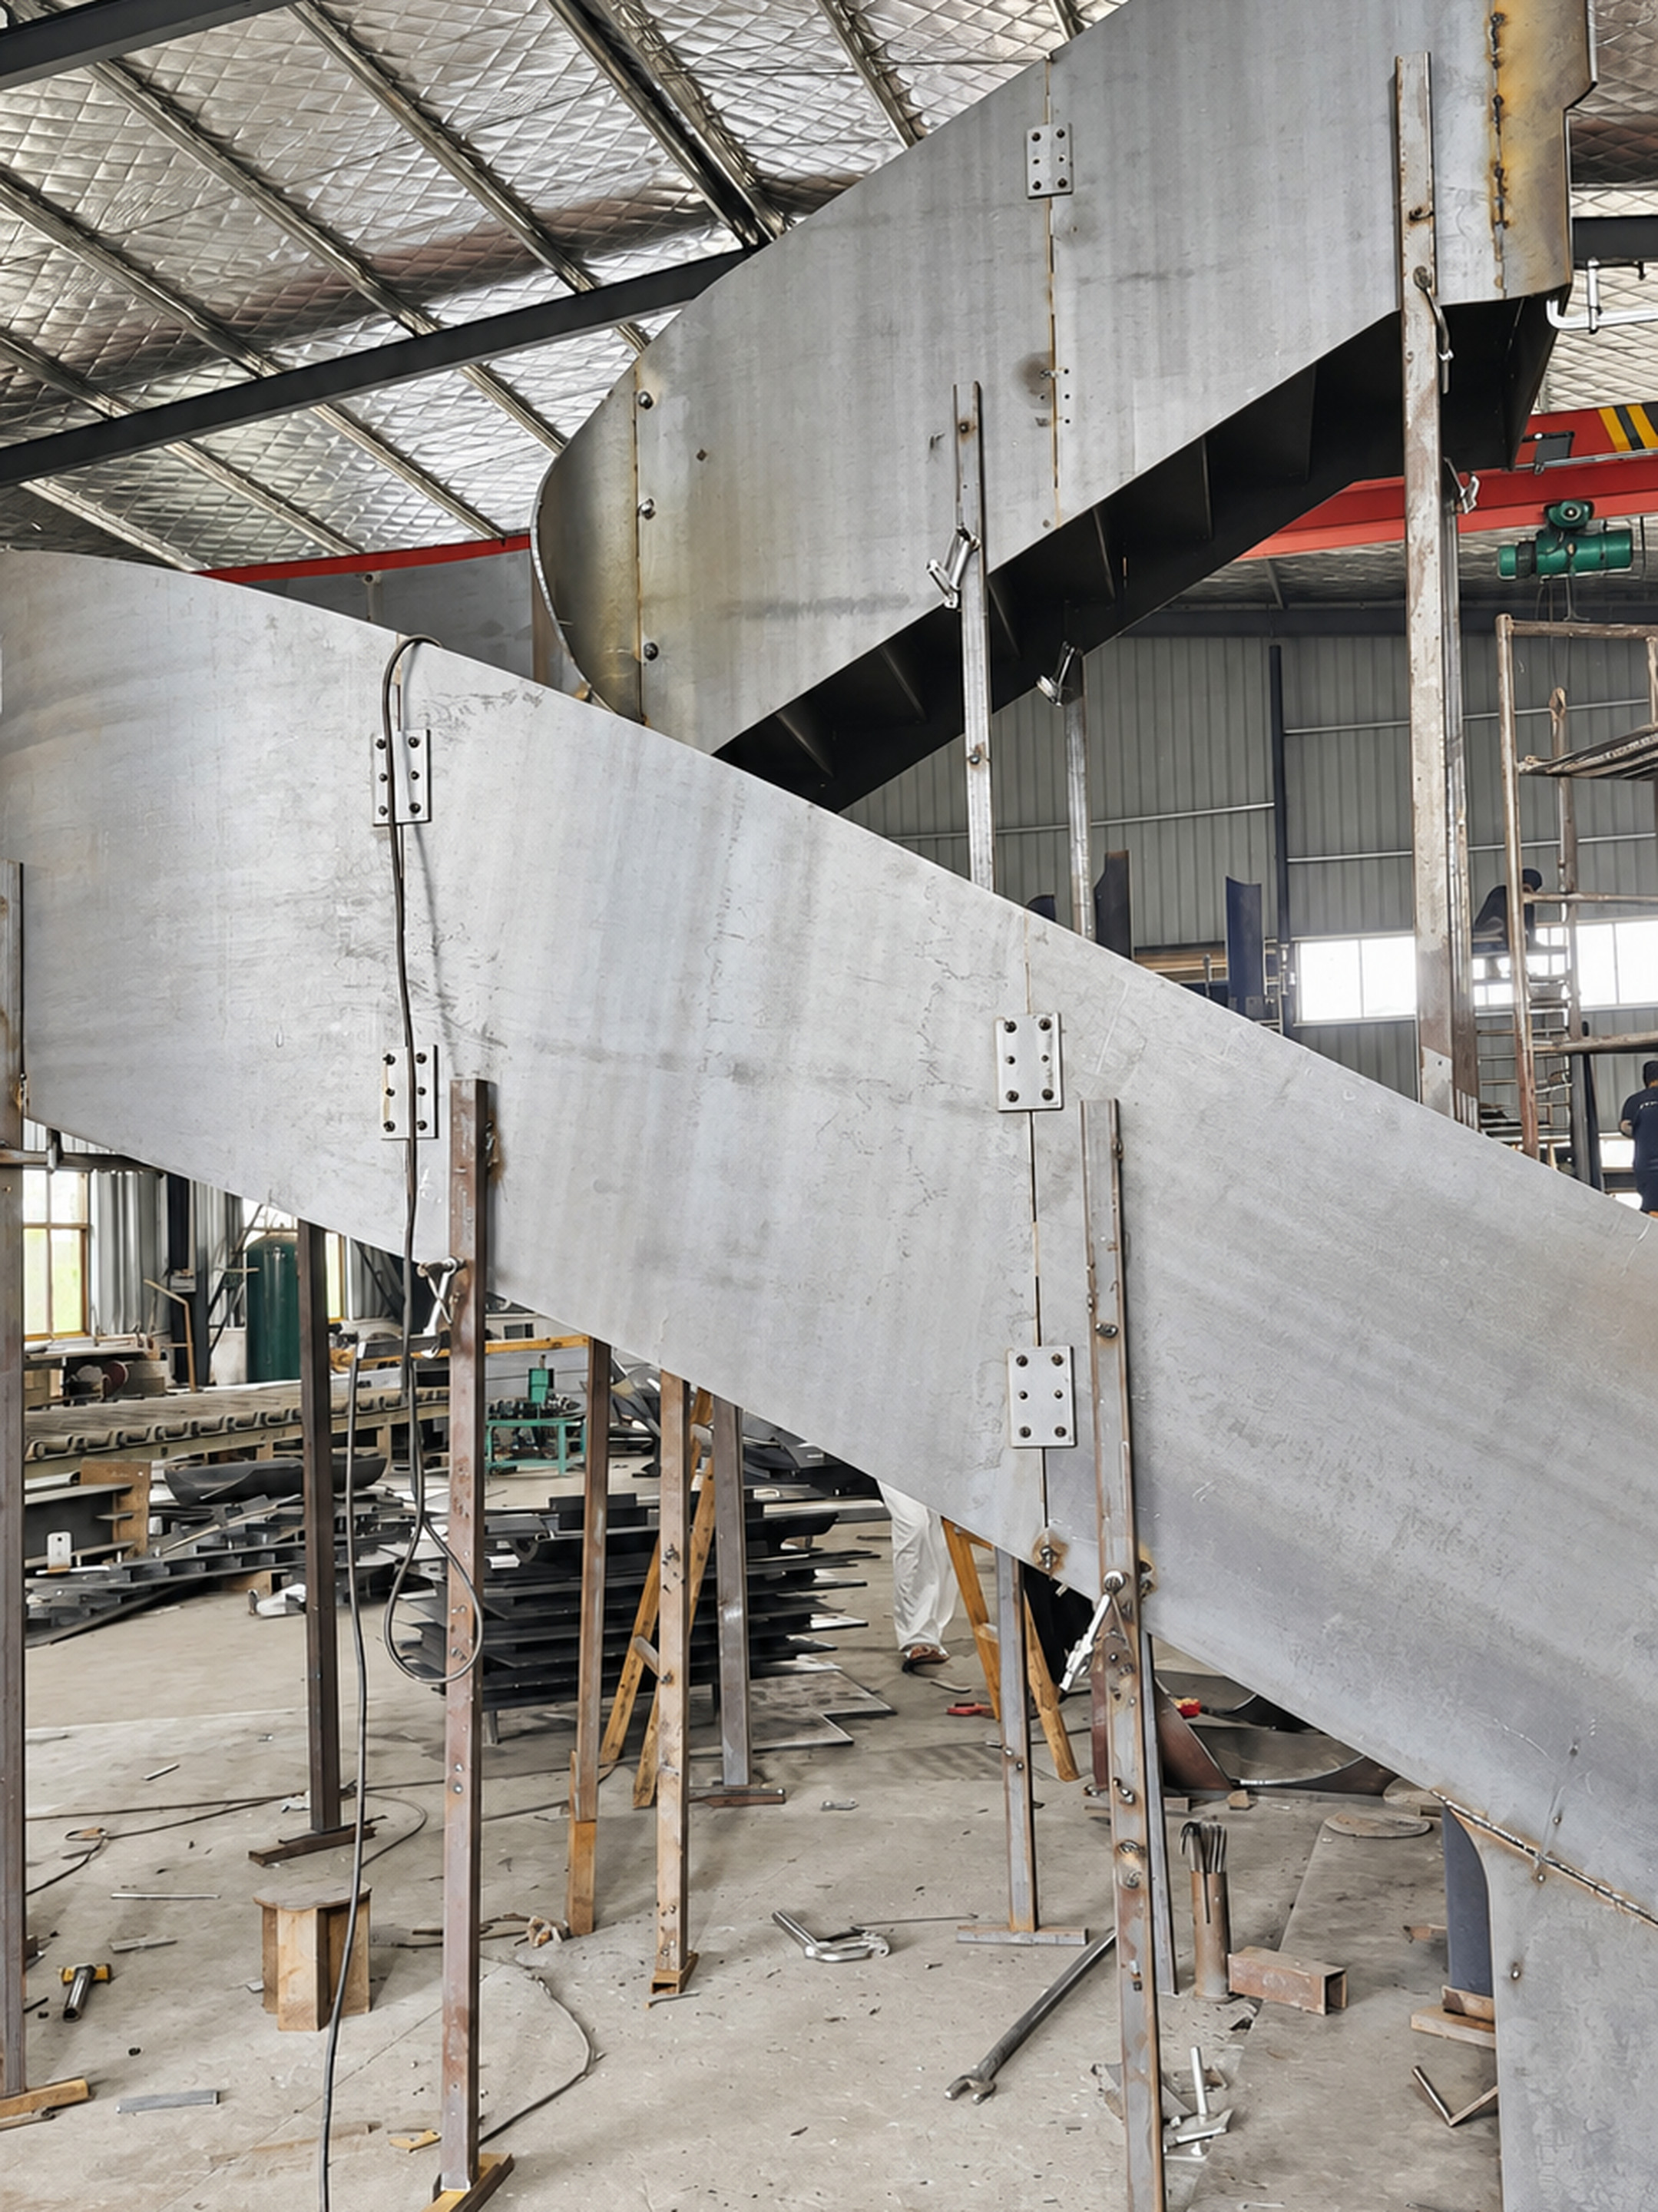
工厂试装:整梯立起来拼一遍再拆
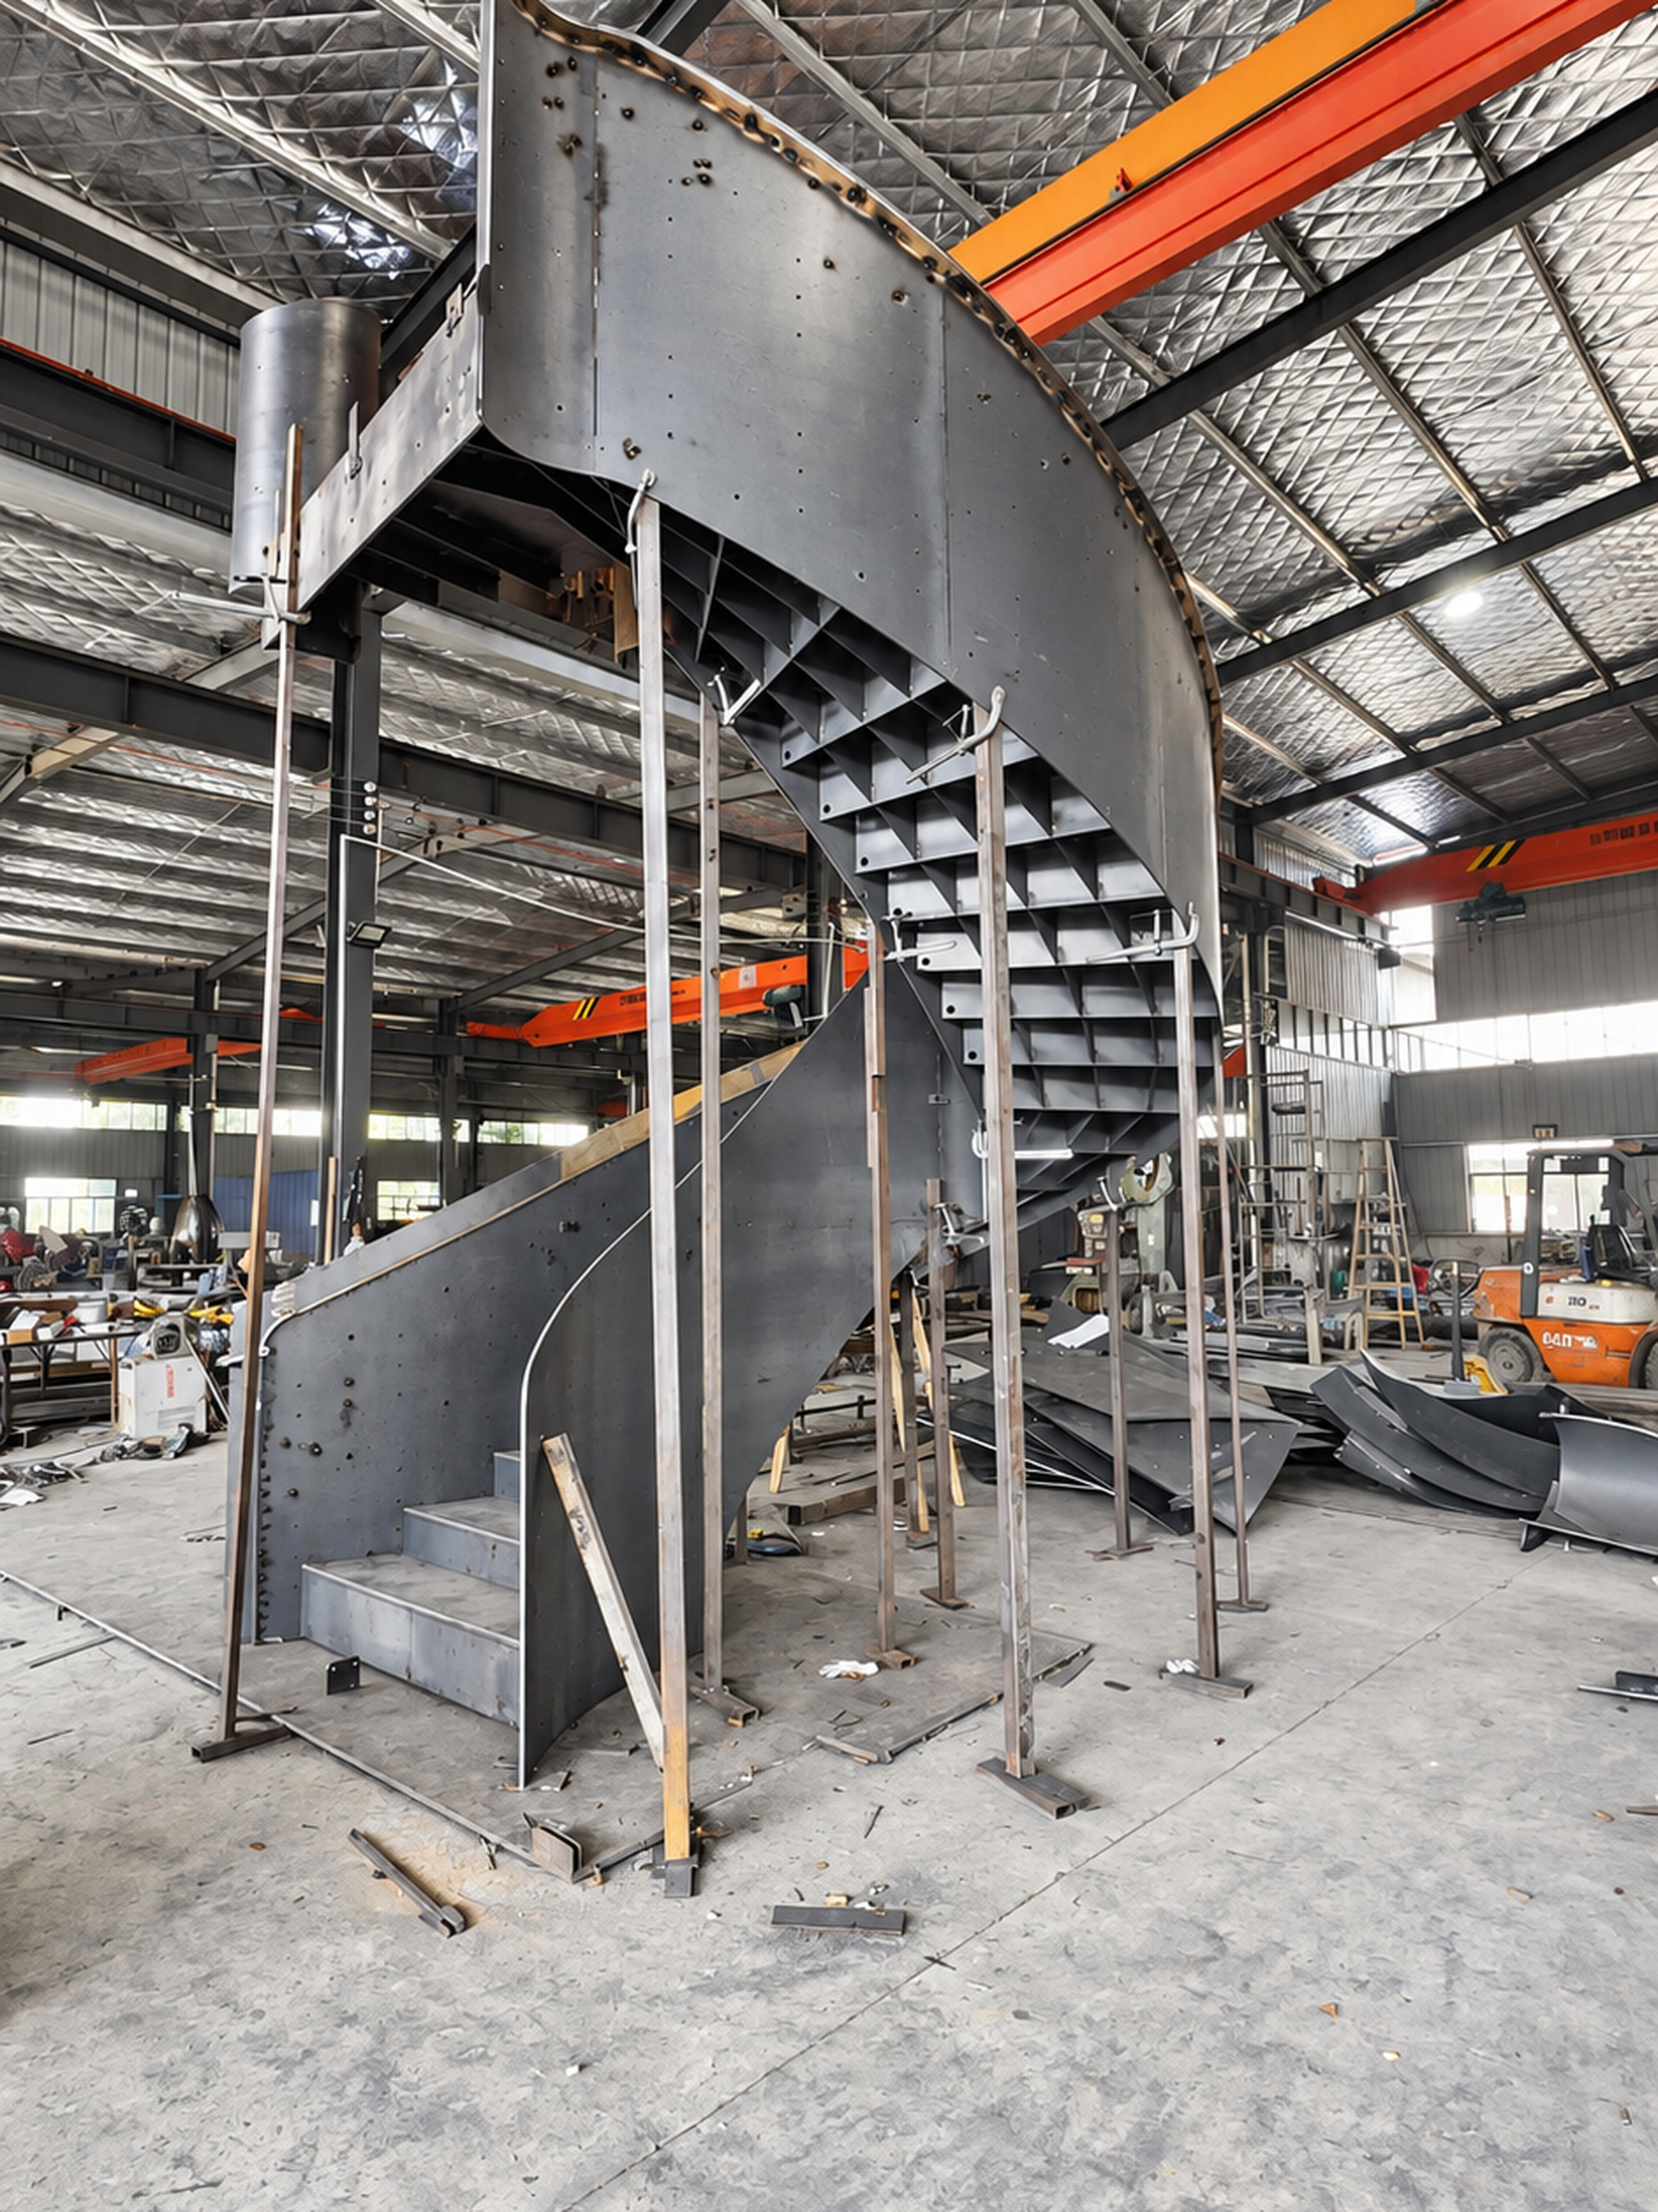
这是步步佳最值钱的一道工序,也是画面感最强的一段——整部楼梯在车间全部立起来、一块块拼出来。
- 构件检查——核对到场构件的数量、规格与编号,确认没有缺件错件。
- 编号标记——按安装顺序在构件上做标记,现场按号组对。
- 组装验证——整梯立起来拼装,验证尺寸、角度、接口与整体姿态。
- 质量记录——记录试装结果,拍照给客户确认。
- 拆解包装——确认无误后拆解、按序包装、附装箱清单。
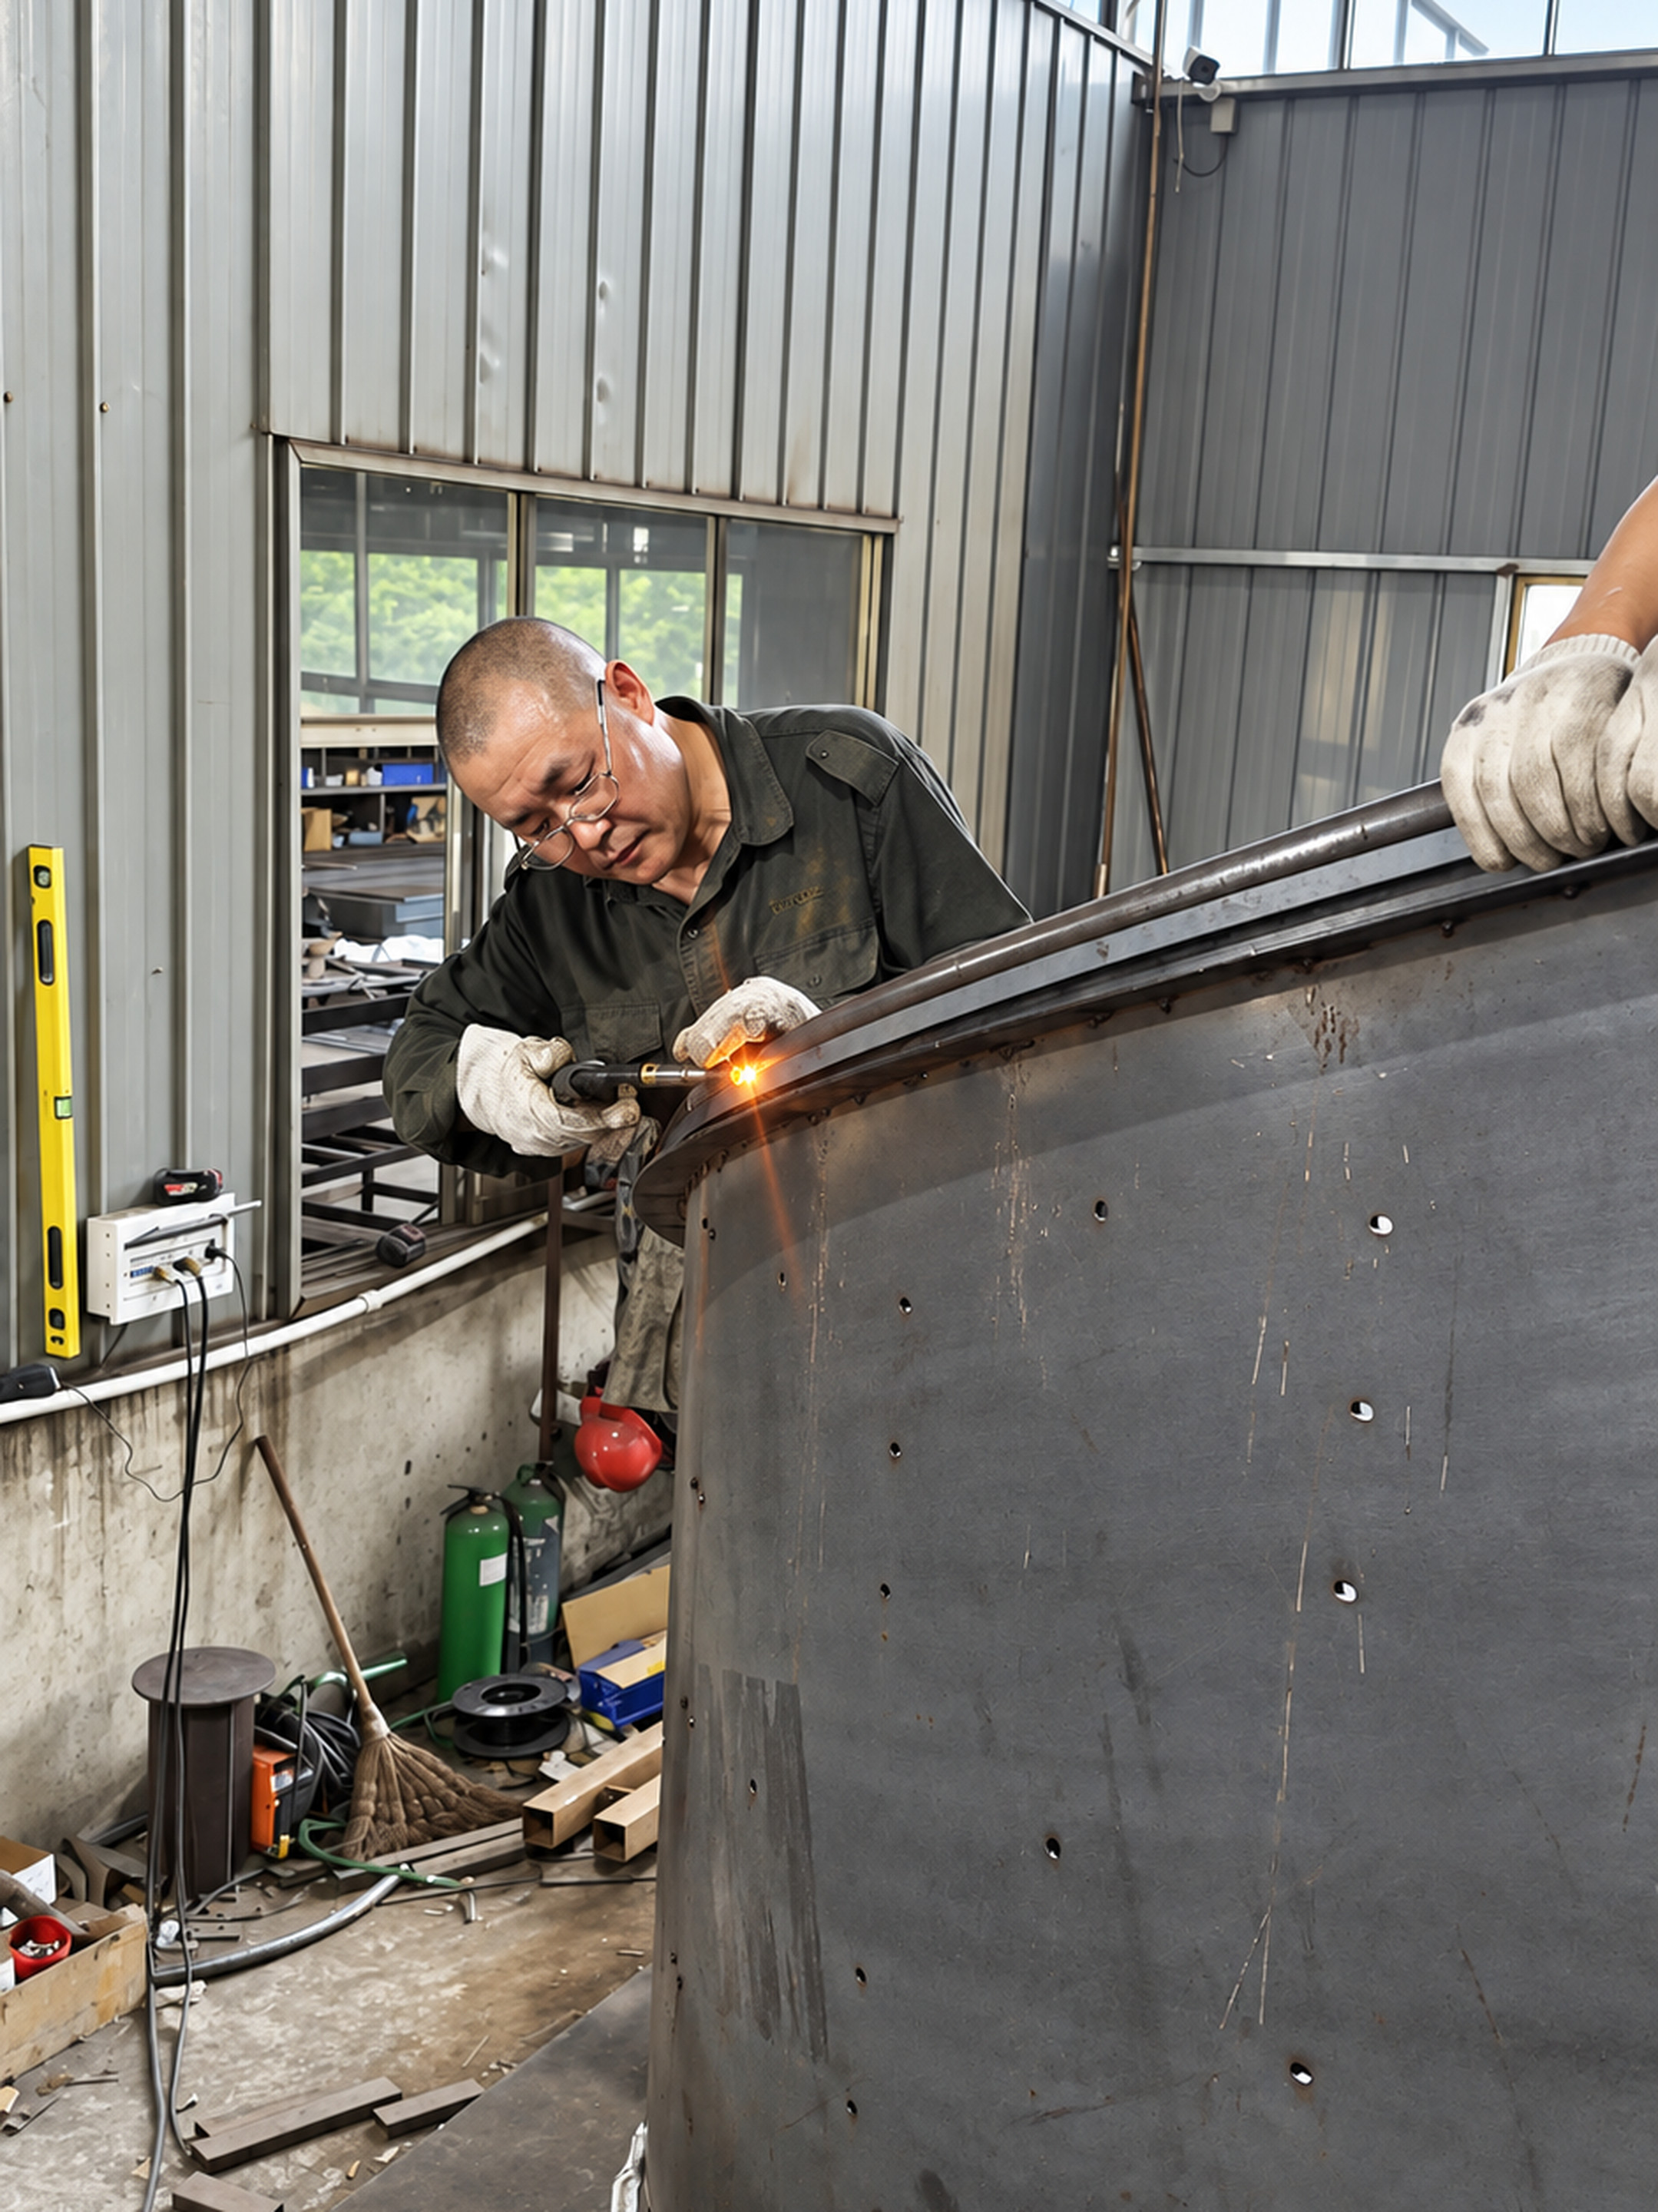
到厂验厂,该看这六项
如果你打算来工厂看一趟,下面这个清单比看宣传册有用。我们欢迎客户按这个顺序逐项核对。
结构形式与跨度
看主梁、次梁与踏步的连接方式,以及跨度与支撑点的关系。跨度和支撑方式决定观感之外的长期稳定性。
材料牌号与板厚
国标钢材,牌号与厚度由跨度、用途和结构设计决定。问清楚「哪里用厚板、为什么」,比笼统问「钢板多厚」更有意义。
关键焊接节点
重点看受力最大和转折最急的位置:焊缝是否连续、有无明显咬边与气孔、转折处是否加了必要的加劲。
防锈工序完整度
抛丸除锈 + 两遍手工打磨 + 出厂防锈底漆,三道是否都在。这道工序是长期耐用性的分水岭。
试装记录
有没有整梯试装的照片和记录。这是「出厂前把偏差修掉」的直接证据。
验收记录
有没有按验收表逐项核对的记录。口头保证不算,记录才算。
支撑这些工序的设备
2026 年工厂完成扩建 1000+㎡ 并升级设备。设备不是目的,但没有这些设备,上面那些工序就只能靠外协或手工替代。
激光切割机
折弯机
四轮卷板机
三轮卷板机
大型航吊
大型抛光设备
三维激光扫描仪
抛丸除锈设备
工艺与安全常见问题
01怎么判断一套楼梯做得结不结实?
不能只看"用了厚钢板"或"满焊"。到厂验证时应该一起看:结构形式与跨度、材料牌号与板厚、关键焊接节点的处理、防锈工序是否完整、有没有试装记录和验收记录。这几项合起来才能说明长期稳定性。
02钢结构楼梯会不会生锈?
车间有完整的防锈三步工艺:先抛丸打砂除锈,再做两遍手工打磨,最后出厂前喷防锈底漆。目的是确保钢结构表面除锈彻底、提升涂层附着力,长效防锈耐用。很多工厂没有出厂喷防锈底漆这道工序。
03楼梯会不会晃?
不会。结构全部按国标设计与制作。客户最常担心的就是"走上去会不会晃",所以步步佳在深化阶段就把跨度、中柱、连接节点和扶手刚度一起算清,不靠加粗材料硬撑。
04玻璃护栏安全吗?
商业空间采用夹胶玻璃并核对检测资料。栏杆高度、玻璃固定方式与适用要求会回到具体项目按规范确定,不套用统一参数。
05什么是工厂试装?为什么要试装?
工厂试装是把整部楼梯在车间全部立起来、一块块拼出来,拼好后拍照给客户确认,确认无误再拆下处理、包装发货。目的是避免现场返工——楼梯到了现场再改,又麻烦又重。试装按五步走:构件检查 → 编号标记 → 组装验证 → 质量记录 → 拆解包装。
06做完和设计图一样吗?还原度多少?
还原度能达到 98% 以上,有的甚至比效果图还好看。实现方式是三维激光扫描现场还原 + 一比一建模,再配合车间整梯试装,把偏差在出厂前就修掉。
欢迎来工厂看实物,
按上面那六项逐条核
工厂有实物样板与试装现场,可安排查看。看结构、看材料、看焊接节点、看防锈处理、看试装记录。